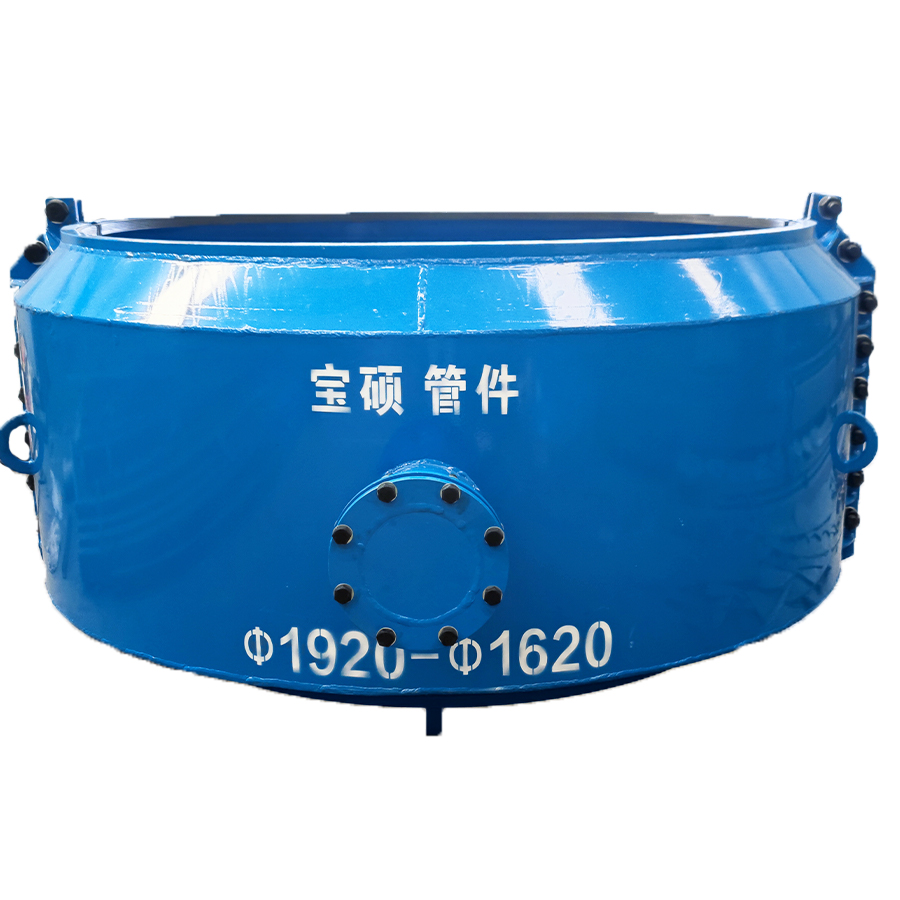
DN1400球墨铸铁管三通腐蚀漏水:碳钢哈夫节带压抢修优势-宝硕管件
一、DN1400球墨铸铁管三通为什么会腐蚀漏水?
DN1400(公称直径1400mm)球墨铸铁管是城市供水主干管的核心管材,其外径为1462mm,壁厚17.1mm,单根管重量超过3.5吨。三通作为管道系统中结构最复杂的连接部位,是泄漏的高发区。DN1400三通腐蚀漏水的原因主要有以下几类:
1. 三通部位的电化学腐蚀与缝隙腐蚀(占比最高)
球墨铸铁管虽然耐腐蚀性较好,但在极端恶劣的化学土壤环境中,或防腐层破损后,长期也可能发生局部腐蚀穿孔。三通部位由于结构复杂,防腐层施工往往不如直管段均匀,且存在焊缝或法兰等电位差异区域,极易成为电化学腐蚀的优先发生点。输送介质中的溶解氧、氯离子等对三通内壁产生持续侵蚀,在1.6MPa高压环境下,壁厚逐步减薄直至穿孔。
2. 三通处的应力集中与疲劳开裂
三通是主管与支管的交汇点,结构不连续导致应力集中。在长期的压力波动、温度变化和振动作用下,三通焊缝热影响区产生疲劳裂纹,逐步贯穿管壁。如果在三通或弯头处未做混凝土支墩或支墩不牢固,管道试压时可能将其冲开而导致漏水。
3. 地基沉降导致承插口错位
管道下方的地基发生不均匀沉降,或附近有重型机械施工、重型车辆碾压,导致三通管件受力不均,承口与插口之间产生缝隙,破坏密封。研究结果表明,管道接口的相对转角与竖向荷载整体呈正相关关系,管道发生漏水时的相对转角约为12°。
4. 水锤与压力冲击
系统内压力剧烈波动产生的高压冲击波,可能瞬间破坏密封结构。三通部位因介质分流或汇流,受水锤冲击的影响更为显著。在1.6MPa工作压力下,水锤峰值压力可达3.2MPa以上。
二、1.6MPa带压工况下,焊接为什么“焊不住”?
面对DN1400三通腐蚀漏水,很多工程人员的第一反应是焊接修补。然而,球墨铸铁管的焊接维修在工程实践中被普遍认为“不推荐”甚至“严禁”。根本原因在于焊接会破坏球墨铸铁最核心的材料结构。
2.1 焊接破坏球状石墨结构——材质优势彻底丧失
球墨铸铁与普通铸铁的根本区别在于,通过添加球化剂使碳以球状石墨形态存在,从而赋予材料良好的韧性与强度。然而,球墨铸铁常用镁合金作球化剂,而镁是阻碍石墨化的元素,会使焊接时出现白口组织。
焊接时,管道母材熔入焊缝,导致焊缝金属碳当量急剧升高。在热影响区靠近熔合线的区域,石墨球可能部分溶解或变形,球墨铸铁原本的强度和韧性优势就此丧失。简单来说:焊接破坏了球墨铸铁最核心的“球墨”结构,焊出来的接头性能比原来的管道差很多。
2.2 热影响区产生淬硬组织——隐患无法消除
焊接时,靠近熔合线的区域会被快速加热又迅速冷却。这一热一冷,会让热影响区的组织变得又硬又脆——可能形成马氏体,这种结构硬脆易裂;也可能出现白口组织,就像白口铸铁一样,硬得没法加工,韧性也极差。
热影响区形成的硬化区,会显著降低该区域的抗冲击与抗疲劳能力。在1.6MPa管道运行压力及外部荷载作用下,硬化区可能成为新的失效起点,引发二次泄漏甚至爆管。
2.3 焊接残余应力与开裂——三大因素叠加
球墨铸铁管焊接开裂的风险,是以下三个因素叠加造成的:
高碳当量导致的组织脆化: 焊缝和热影响区中的马氏体对氢脆非常敏感,焊接时进入的氢在冷却过程中聚集到微小缺陷处,在残余拉应力作用下可能延迟开裂——即冷裂纹。
巨大的焊接残余应力: 铸铁的导热性较差、线膨胀系数却不低。焊接时局部集中加热后快速冷却,产生很大的收缩应力。
铸铁本身塑性差: 球墨铸铁无法通过塑性变形来释放这些应力。巨大的残余拉应力作用在已经变脆变硬的热影响区,焊缝或热影响区很容易开裂——有时焊接时就裂了,有时冷却后或放置一段时间才出现。
2.4 DN1400大口径管道焊接变形不可控
对于DN1400这样的大口径管道,管壁较厚,焊接时局部受热更容易引起不均匀膨胀与收缩,造成管道变形和应力集中。局部加热和收缩还可能让管道弯的弯、扭的扭,出现不可控的变形。承插接头本身具有一定的柔性,焊接会破坏其可调节性,导致应力集中,影响管道系统安全。
2.5 带水带压工况下焊接几乎不可行
焊接维修在理论上需要满足以下条件:停水排空、干燥作业环境、经验丰富的专业焊工、严格的工艺控制。然而在实际抢修中,DN1400供水主干管一旦停水,影响范围巨大,停水造成的间接损失远大于维修本身。现场带水带压条件下,焊接维修效果差、安全隐患大。球墨铸铁焊接工艺参数范围窄、施焊难度大、焊工技术要求高。
有实际案例表明,某水务集团曾对DN1800球墨铸铁管裂缝焊接抢修,通水后72小时焊缝两侧出现新裂纹,最终更换12米管段,损失逾40万元。
三、碳钢三通哈夫节:为什么比焊接更稳?
碳钢三通哈夫节是专门用于管道三通部位砂眼、裂缝、断裂抢修的专用工件,采用上下分体式结构并内置密封橡胶垫,通过螺栓紧固实现快速安装。针对DN1400球墨铸铁管三通1.6MPa带压抢修,碳钢三通哈夫节具有以下核心优势:
优势一:无需焊接,彻底规避材质损伤
碳钢三通哈夫节通过高强度螺栓紧固和密封圈压实实现止漏,完全避免高温作业对球墨管材质的损伤,保持管道原有的柔韧性与承压能力。焊接带来的组织脆化、热影响区硬化、应力开裂等风险,在哈夫节方案中一概不存在。这是碳钢哈夫节比焊接“更稳”的根本原因——它从物理层面消除了焊接对球墨铸铁材质结构的破坏。
优势二:专为三通异形结构设计,完美贴合
直管哈夫节无法用于三通部位——因为其壳体是直筒形,无法贴合三通的主管与支管交汇处的复杂几何形状。三通哈夫节是专为三通异形部位设计的预制结构,其内壁与管道三通部位形态相匹配,贴合度高。安装后能够360°完整包裹三通泄漏点,实现无死角密封。宝硕管件支持定制正三通、异径三通等各类三通哈夫节,规格覆盖DN15-DN4000,DN1400大口径完全在其定制能力范围内。
优势三:无需停水,1.6MPa带压在线修复
碳钢三通哈夫节采用分体式“哈夫”结构,安装时只需将两半壳体对合在三通泄漏点、拧紧螺栓即可完成。全程无需停水、无需排空,可在管道带压运行状态下直接安装。支持带压作业,部分定制款压力范围可达1.6MPa,完全匹配DN1400供水主干管的压力等级。对于城市供水主干管而言,这一优势意味着抢修期间用户无需停水,避免了因停水造成的大范围供水中断。
优势四:30分钟极速修复,大幅缩短故障时间
碳钢三通哈夫节安装极为简便——清理管道表面→对准三通泄漏点→合上哈夫节→拧紧螺栓。整个过程通常在10~30分钟内完成。相比焊接修复需要停水排空、冷却固化数小时至数天,时间缩短了95%以上。
优势五:密封可靠,塑形+弹性双重密封技术
碳钢三通哈夫节采用塑形接触密封与弹性接触密封两种技术相结合,内置密封橡胶垫在螺栓压力下产生弹性变形,紧密贴合三通不规则的泄漏面,形成可靠的密封层。密封橡胶可根据介质特性选配天然橡胶、三元乙丙橡胶(EPDM)等。碳钢壳体表面经环氧树脂涂塑处理,具有耐腐蚀、抗变形特性。
优势六:高强度碳钢壳体,承压能力有保障
碳钢(Q235B)的屈服强度≥235MPa,远高于球墨铸铁。碳钢三通哈夫节由两件半圆形碳钢壳体和两件橡胶密封垫组成,通过高强度螺栓紧固,使金属壳体包裹漏水点。8.8级高强度螺丝确保在1.6MPa压力下连接可靠,不会因震动或压力波动而松脱。对于DN1400大口径管道,碳钢壳体提供强大的结构性支撑,有效分散三通部位的应力。
优势七:综合成本大幅降低
相比停水焊接修复,碳钢三通哈夫节无需大型设备、无需长时间停水、开挖量小、人工成本低。焊接需要停水排空、专业焊工、严格的预热和后热处理,综合成本高昂。碳钢三通哈夫节安装成本低,且可重复使用或局部更换。
DN1400三通碳钢哈夫节选型与安装要点
选型要点:
1. 确认三通类型与尺寸: 正三通还是异径三通?实测主管外径(DN1400对应外径1462mm)和支管外径。
2. 确认管道工况: 工作压力(1.6MPa)、介质温度、输送介质类型。
3. 选择密封橡胶: 清水介质选用天然橡胶或三元乙丙橡胶(EPDM)。
4. 非标定制: DN1400大口径三通哈夫节需提供主管外径、支管外径、三通中心距等数据定制。
安装操作流程:
1. 表面清理: 清除三通泄漏点及周边管道的锈蚀、油污和松散涂层,确保表面基本平整。
2. 安装定位: 将两半哈夫节对合在三通泄漏点,确保密封橡胶完全覆盖泄漏区域。
3. 螺栓紧固: 使用扭矩扳手,按对角线顺序分2~3轮逐步紧固螺栓,确保压力均匀分布。切忌单颗螺栓一次拧到底。
4. 试压验收: 修复完成后缓慢升压至1.6MPa工作压力,检查无渗漏即为修复成功。
以下是宝硕牌40公斤耐油哈夫节,30公斤耐高温哈夫节,耐酸碱腐蚀哈夫节,不锈钢哈夫节,150公斤耐高压哈夫节,大口径哈夫节