DN500 PE管带压开孔工具与注意事项:碳钢三通优势-宝硕管件
一、DN500 PE管带压开孔需要什么工具?
DN500(公称外径500mm)PE管广泛用于城市燃气、供水及工业管网。对其进行带压开孔——即在管道正常运行状态下钻孔接支管——不能简单套用金属管道的工具。PE材料的低熔点和高蠕变特性,决定了开孔机具必须具备针对性设计。作业前必须准备以下四大类专用机具:
(一)核心动力与切削设备
专用PE管带压开孔机。 与金属管开孔机不同,针对PE材质需具备低转速、大扭矩的特性,通常配备变频电机,以避免高速切削产生高温导致材料粘连。普通金属开孔机转速过高,切削产生的摩擦热足以使PE软化甚至熔融,造成严重的“粘刀”事故。
PE专用桶形开孔刀。 刀具刃口几何角度特殊,设计为“切削”而非“刮削”,且需极为锋利,以减少对PE管壁的挤压变形。刀具材质需适配高压切削需求,通常采用硬质合金铣刀式刀头,并具备冷却功能(如湿式切削或通入惰性气体降温)。刀具直径需精确匹配支管尺寸,公差控制在±0.5mm以内。
中心钻(定位钻)。 用于在PE管的圆弧面上定心,防止桶刀在启动瞬间打滑偏移。中心钻先行钻入管壁形成定位孔,桶刀再沿定位孔进行环形切削。
(二)密封与连接组件
PE专用闸阀。 必须是与DN500 PE管道同材质、同压力等级的PE全通径闸阀,用于连接开孔机和管道。全通径设计保证开孔刀具能够顺利通过阀门进入管道,同时闸阀在开孔完成后关闭,实现支管与主管的隔离。
电熔/热熔鞍型三通(开孔三通底座)。 这是连接主管道与闸阀的“底座”,是开孔作业的承载基础。对于PE管,严禁将钢制三通直接焊接在PE管上,必须使用电熔鞍型三通或热熔对焊鞍型三通。PE管道主流方案有两种:全PE电熔开孔三通(需电熔焊机,焊接后需等待冷却,对带压操作时间窗口要求高)和碳钢定制开孔三通+电熔转换接头(强度高,适用于高压及频繁开孔场景)。
法兰连接盘。 用于将PE鞍型三通与金属闸阀(或开孔机)进行过渡连接,解决PE与金属之间的材质过渡问题。
(三)夹紧与固定工具
PE管道专用夹持器(哈夫夹具)。 由于PE管刚性差、易变形,夹持器必须有足够的弧面接触面积,并加装橡胶衬垫,防止夹伤管体。液压夹紧力需经过严格计算——过紧会压扁PE管,过松则无法固定开孔机。对于DN500管径,夹持器的弧面接触角应尽可能大,以分散夹紧力。
(四)安全与检测仪器
泄漏检测仪。 天然气等易燃介质作业时必备。开孔前应用检漏液(如肥皂水)喷涂所有连接部位,确认无气泡。
惰性气体置换装置。 用于置换开孔腔体内的空气,形成惰性保护。对于气体介质,建议在开孔机腔体内预充与管道相同压力的惰性气体(如氮气),实现压力平衡,防止高压气体瞬间冲击刀具。
二、DN500 PE管带压开孔的六大核心注意事项
PE(聚乙烯)材料的蠕变特性和热敏感性,决定了其开孔工艺与碳钢截然不同。以下是区别于金属管道的六大核心注意事项:
注意事项一:切削热控制——PE管开孔的最大风险点
这是PE管带压开孔区别于金属管道的最大风险点。
PE材料熔点低(约130~160℃),若刀具钝化或转速过快,摩擦生热会导致切削碎屑熔化粘连在刀具或管壁内,造成阀门关闭不严或支管堵塞。带压开孔刀在进行PE管道带压开孔作业时,由于切削管壁产生的热量会使原材料形成粘性,如果排屑不畅,就会造成管道切屑大面积堵塞,从而影响带压开孔效率,甚至造成无法切削而停工。
对策: 必须采用低速切削,切削速度控制在15~30mm/min,并在开孔过程中保持冷却,确保切屑为连续的带状或粉末状,而非熔融状。对PE管道进行带压开孔时,要使带压开孔刀在切削管道壁时保持低速、大功率等设备进行切削。
注意事项二:严防“椭圆度”与“变形让刀”
DN500管径大,管壁相对较薄。在带压状态下,管道受内压会膨胀,若夹具支撑力不足,开孔时机头下压会导致管壁凹陷,产生“让刀”现象,导致孔径失圆甚至卡刀。
对策: 施工前应在开孔位置两侧各3~5米范围内设置刚性支撑鞍座或临时混凝土支墩,垂直方向固定管体。对于埋地管道,需开挖足够工作坑并夯实底部,避免悬空作业。增加夹具宽度,分散夹紧力,开孔前必须验证管道无蠕动变形。
注意事项三:严格确认管道运行压力与介质性质
带压开孔前必须获取管道当前压力、温度及介质(天然气、水、油、化工介质等)。DN500 PE管通常设计压力0.4~1.0MPa,开孔设备允许最大工作压力需高于管道压力1.2倍以上。若介质为易燃易爆气体(如燃气),还需额外接地防静电,并使用防爆开孔机。
注意事项四:电熔焊接质量控制——带压管道上最危险的环节
在带压管道上焊接鞍型三通是风险最高的环节。压力过大或焊接参数不当,易引发爆管或熔融料喷射。
对策: 焊接前彻底刮除氧化皮(刮削长度为管件承插深度+5mm);严格遵循电熔焊机的参数(电压、时间),严禁在焊接完成冷却前移动管道或震动;自然冷却不少于2小时,严禁强行水冷或风冷,否则焊接界面极易产生内应力,在后续开孔切割和受压时出现脆性断裂。冷却后进行压力测试,确认焊缝无泄漏方可进行下一步开孔。
注意事项五:妥善处理切削产生的PE碎屑
开孔产生的PE碎屑(条状或粉末状)若掉入管内,可能堵塞阀门、仪表或下游设备。
对策: 采用取屑型开孔机,刀具中心带螺旋槽或抓屑结构,将碎屑带出管外;开孔前在管道内部对应位置贴可降解临时挡板(适用于水介质);开孔后使用管道内窥镜确认无残留碎屑。
注意事项六:控制开孔过程中的压力波动
开孔钻穿透管壁瞬间,介质压力可能因流通截面突变而产生水锤或压力脉冲。
对策: 操作时应匀速进刀,避免突进。对于气体介质,建议在开孔机腔体内预充与管道相同压力的惰性气体(如氮气),实现压力平衡,防止高压气体瞬间冲击刀具。
三、碳钢定制开孔三通的优势
虽然主体是PE管,但在连接阀门、支管或转换为金属法兰系统时,通常需要使用碳钢定制开孔三通(常指包裹在PE管外的哈夫三通或改造用钢制三通)。相较于全PE电熔三通,碳钢定制开孔三通具有以下显著优势:
优势一:高强度承压——专为高压工况设计
碳钢(如Q235B或20钢)的强度远高于PE。定制开孔三通专门针对高压工况设计,能够提供稳固的刚性结构,确保在安装阀门和开孔机时,不会因设备自重或操作扭矩导致管道变形。全PE电熔三通在安装阀门和开孔机时,PE材料可能因设备自重和操作扭矩而发生蠕变,影响开孔精度。
优势二:分哈夫结构——免焊、不停输安装
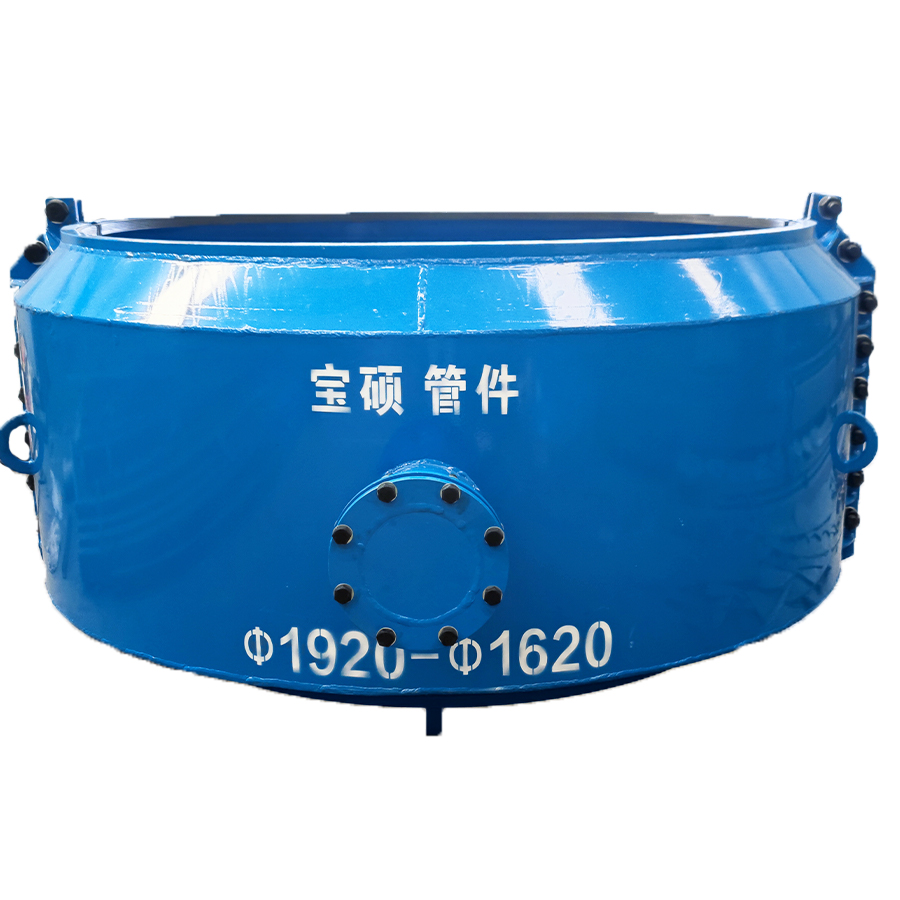
定制碳钢开孔三通通常设计为分半式哈夫结构,无需切割原PE主管道,即可通过螺栓抱箍在管线上。这种“免焊、不停输”的安装方式,尤其适用于输送易燃易爆介质的PE管道改造——彻底避免了在带压PE管上焊接三通的高风险操作。
优势三:灵活性与适应性——非标定制能力
PE管道的外径因压力等级、生产厂家不同而存在差异。全PE电熔三通只能选择标准规格产品,难以适配非标管径。碳钢定制开孔三通可根据现场实测的管道实际外径进行加工,确保与管壁精确贴合。对于异径三通、特殊角度连接等非标需求,碳钢定制三通具有全PE三通无法比拟的灵活性。
优势四:材质与防腐的针对性设计
碳钢开孔三通表面经环氧树脂涂装处理,兼顾强度与耐腐蚀性。对于腐蚀性介质环境,还可选用304不锈钢、316L不锈钢或2205双相不锈钢材质,实现与介质特性的精准匹配。
优势五:可转换为金属法兰系统
碳钢开孔三通的支管接口可加工为NPT螺纹或标准法兰,便于快速连接金属阀门、仪表或支线管道,实现PE管道系统向金属管道系统的过渡衔接。
以下是宝硕牌40公斤耐油哈夫节,30公斤耐高温哈夫节,耐酸碱腐蚀哈夫节,不锈钢哈夫节,150公斤耐高压哈夫节,大口径哈夫节