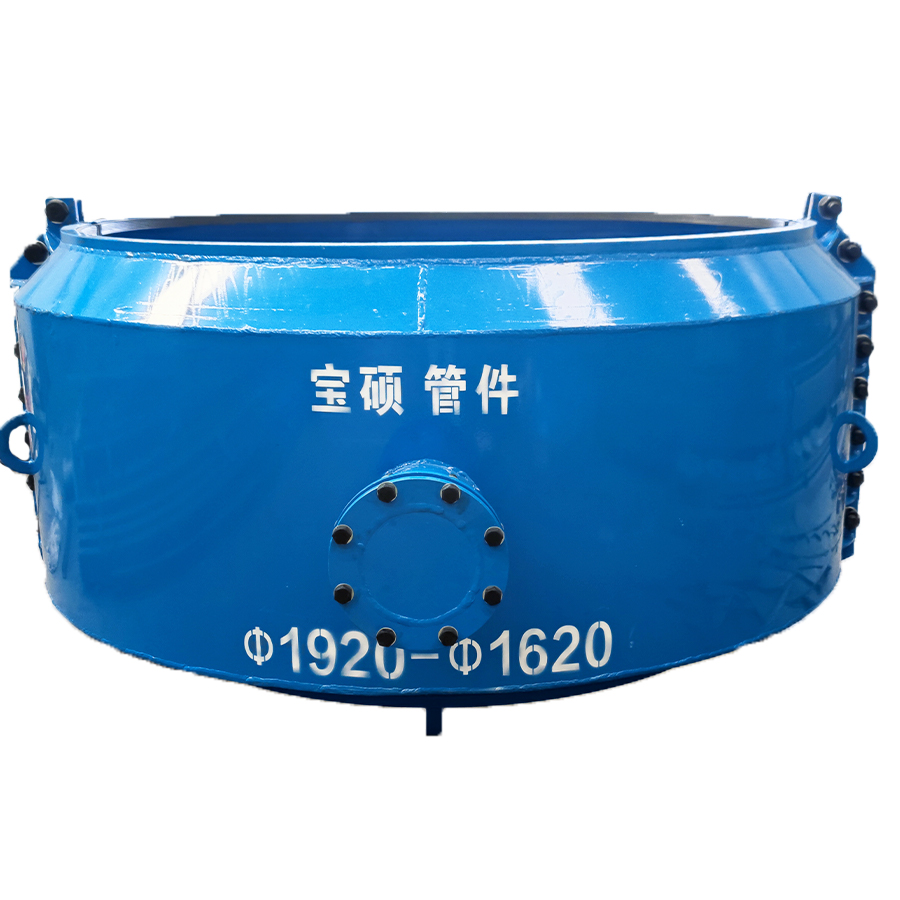
40kg油管三通渗漏:碳钢耐油哈夫节不停输抢修方案-宝硕管件
一、40kg油管三通渗漏:为什么“不停输”是硬需求?
40kg(4.0MPa)油管广泛用于石油化工、液压系统、燃油输送等场景。三通作为主管与支管的交汇点,结构不连续导致应力集中,焊接热影响区成为疲劳开裂的优先萌生位置。在4.0MPa高压和油品介质的双重作用下,三通连接处的渗漏难以完全避免。
传统维修方式面临一个共同的困境:必须停输。 焊接修复需要关闭上下游阀门、排空管道油品、充分置换清洗。对于连续运行的炼化装置或输油干线,停输意味着生产线中断,经济损失动辄数十万元甚至更高。更关键的是,油品管道内残留的油蒸汽遇明火极易爆炸,焊接动火作业在高压油管渗漏现场受到严格限制甚至明令禁止。
碳钢耐油哈夫节之所以能实现“不停输抢修”,核心在于它用机械密封替代了焊接密封——不产生高温、不需要排空介质、不需要动火审批。但“不停输”并非简单的“装上就行”,其可行性依赖于材质、密封和安装力学三个层面的精准匹配。
二、壳体材质:碳钢为什么是40kg油管三通的最优选择
碳钢耐油哈夫节的壳体材质通常为Q235钢板+环氧树脂涂塑。这一选择的合理性体现在三个方面:
第一,强度匹配。 Q235的屈服强度≥235MPa,抗拉强度≥375MPa。对于4.0MPa工况,壳体承受的环向应力在安全范围内。宝硕管件的高压哈夫节产品公称压力≥1.6MPa,2.0MPa~10MPa可定做,40kg(4.0MPa)完全在定制能力范围内。
第二,热膨胀系数匹配。 油管多为碳钢材质,碳钢哈夫节与管道本体的热膨胀系数一致。油品输送过程中温度波动时,壳体与管道同步膨胀收缩,不会因热膨胀差异产生额外的密封间隙。这是不锈钢或球墨铸铁哈夫节所不具备的优势。
第三,“钢外涂塑”的复合结构。 碳钢壳体表面经环氧粉末涂塑处理,钢外涂塑弥补了塑料刚度不高的缺点,同时继承了钢材耐高压、塑料耐腐蚀的特点。对于油品管道而言,涂塑层提供了额外的耐油品侵蚀保护。
三、密封核心:丁腈橡胶(NBR)如何实现“耐油+不停输”
哈夫节的壳体解决了“耐高压外壳”的问题,但真正直接接触油品介质、承担密封功能的,是内部的密封橡胶。在40kg油管三通场景下,密封橡胶必须同时满足两个条件:耐油和在带压状态下保持密封力。
丁腈橡胶(NBR)是碳钢耐油哈夫节的标准密封材质。NBR因分子链含极性氰基而具有优异的耐油性,对矿物油、液压油、润滑油等具有极低的体积变化率。依据GB/T 1690标准,耐油丁腈橡胶的体积膨胀率要求≤15%,硬度变化≤±10邵氏A,以确保长期接触油液不溶胀失效。这意味着NBR密封圈在长期浸泡于油品中时,不会像普通橡胶那样溶胀、软化或硬化开裂。
但“耐油”只是基础条件。“不停输”要求密封圈在安装瞬间就能在带压状态下建立密封。 这依赖于哈夫节的压力自紧机制:安装时,螺栓紧固使NBR密封圈产生初始压缩变形,形成第一道密封屏障;管道内4.0MPa的油压作用于密封圈外露边缘,推动密封圈更紧地贴合管壁,压力越高,密封力越大。这一自紧效应是哈夫节能够在带压状态下直接安装的关键力学原理。
四、三通专用结构:为什么直管哈夫节装不上三通
这是现场最容易踩的坑:用直管哈夫节去套三通泄漏点,结果要么套不进去,要么套进去后密封圈压不住分支根部。
三通的结构特点是主管与支管在交汇处形成T形几何体,直管哈夫节的圆柱形壳体无法贴合这一异形轮廓。碳钢耐油哈夫节必须采用三通专用结构:壳体按照主管外径和支管外径分别加工,形成与三通几何形状匹配的腔体。宝硕管件的三通哈夫节支持正三通、异径三通定制,规格覆盖DN15~DN4000,支管接口还可定制承口或插口形式。
定制三通哈夫节时,需要向厂家提供四项关键数据:主管外径、支管外径、主管和支管的长度、管道内介质类型。这些数据直接决定壳体的内腔尺寸和密封圈布局,任何一项偏差都可能导致安装后密封失效。
五、不停输安装的力学逻辑与操作边界
哈夫节之所以能在“不停输”条件下安装,本质上是用螺栓的预紧力对抗管道的内压。安装时,螺栓施加的紧固力使NBR密封圈压缩变形,密封圈与管壁之间的接触压力必须大于管道内介质的压力,才能阻止油品从密封界面渗出。
对于40kg(4.0MPa)工况,这意味着密封圈的接触压力需要超过4.0MPa。哈夫节通过多组8.8级高强度螺栓的协同紧固来实现这一目标。螺栓规格和数量根据管径和压力等级定制,确保沿壳体圆周的压力分布均匀。
但“不停输”有明确的操作边界:
边界一:压力范围。 哈夫节可在管道维持正常运行压力下安装,但建议通过上游阀门将泄漏点压力适度降低(例如降至0.5~1.0MPa),再进行安装。完全带压安装对操作人员的经验和壳体密封圈的耐挤出性能要求极高。
边界二:泄漏量。 对于喷射状的大流量泄漏,密封圈在安装过程中会被高速油流冲翻或挤出密封槽,导致密封失败。此类工况需要先采用引流或堵漏胶临时降低泄漏量,再安装哈夫节。
边界三:表面状态。 密封圈与管壁的贴合依赖于管壁表面的清洁度。安装前必须清除泄漏点周围的油污、锈蚀和松散涂层,清理范围应比哈夫节覆盖区域每边宽出50mm以上。油污残留在管壁上会形成“润滑层”,使密封圈在压缩后仍可能沿管壁滑动,破坏密封。
六、不停输安装操作要点
第一步:安全准备与降压。 确认泄漏点位置,穿戴防静电服和防护装备。通过上游阀门将管道压力适度降低,但保持正压,避免外部空气倒吸进入油管。
第二步:表面清理。 用钢丝刷或砂纸清除泄漏点周围管道表面的油污、锈蚀和旧涂层,露出金属本色。清理范围覆盖哈夫节安装区域并向两端延伸。
第三步:安装定位。 将两半壳体对合在三通泄漏点,确保密封橡胶完全覆盖泄漏区域,壳体中心对准泄漏中心。
第四步:螺栓紧固。 使用扭矩扳手,按对角线顺序分2~3轮逐步紧固螺栓至规定扭矩。切忌单颗螺栓一次拧到底。紧固过程中观察泄漏量变化——如果泄漏量逐渐减小,说明密封圈正在建立有效密封;如果泄漏量不变或增大,应检查密封圈是否被冲翻或挤出。
第四步:试压验收。 紧固完成后,保持系统压力运行,用检漏液检查壳体边缘及螺栓孔有无渗漏。确认无泄漏后,将管道压力逐步恢复至4.0MPa工作压力。
七、总结
40kg油管三通渗漏的不停输抢修,技术可行性建立在三重机制之上:碳钢壳体提供与管道匹配的强度与热膨胀特性,丁腈橡胶密封圈提供耐油抗溶胀的弹性密封,带压安装时的压力自紧效应使密封力随管道压力升高而增强。三通专用定制结构确保壳体能够贴合异形轮廓,而适度的降压、合格的表面清理和规范的螺栓紧固流程,则是“不停输”从理论可行走向现场成功的操作保障。
对于三通渗漏这种直管哈夫节无法处理的场景,定制碳钢耐油三通哈夫节是当前最为高效、安全且经济的不停输抢修方案。
以下是宝硕牌40公斤耐油哈夫节,30公斤耐高温哈夫节,耐酸碱腐蚀哈夫节,不锈钢哈夫节,150公斤耐高压哈夫节,大口径哈夫节