PE电熔管件尺寸为什么每个厂家不一样?漏水后普通哈夫节装不上怎么办
一、PE电熔管件尺寸为什么每个厂家不一样?
PE电熔管件(电熔套筒、电熔弯头、电熔三通、电熔异径管等)是PE管道系统的核心连接部件。理论上,同一公称通径(如dn110、dn200)的电熔管件内径应与对应管材外径精确匹配。但实际工程中,不同厂家甚至同一厂家不同批次的管件尺寸经常出现明显差异,导致插管困难、焊接后熔接区不密实、通水试压渗漏等问题。
造成尺寸差异的核心因素有以下六项:
1. 原材料批次与牌号差异
PE原料的熔融指数波动直接影响注塑或模压成型后的收缩率。不同原料牌号(PE80与PE100)的收缩率不同,同一牌号不同批次的原料在分子量分布上也可能存在差异,导致成型后的实际内径产生偏差。
2. 模具磨损与修模
电熔管件模具在长期使用后,内腔尺寸会因磨损而轻微扩大或变形。厂家修模后,可能改变原有的设计基准,使修模前后生产的管件内径出现不一致。
3. 冷却工艺不一致
管件注塑后的冷却时间、冷却水温、脱模温度等工艺参数的变化,会导致实际内径产生±0.5~1.5mm的偏差。冷却速度的快慢直接影响PE材料的结晶度和收缩量,是同一厂家不同批次产品尺寸差异的重要来源。
4. 电熔丝嵌入层厚度不同
电熔管件内壁嵌有加热电阻丝,不同厂家的电阻丝线径、绕制密度和嵌入深度各不相同,这些差异直接影响管件的有效内径。电熔丝嵌入越深,管件内壁的有效通径越小。
5. 国家标准允许的公差叠加
根据GB/T 13663.3,电熔管件内径允许存在公差。GB/T 19809-2018进一步规定,等径管箍内径与对应管径PE管外径适配的公差为±0.5mm。GB/T 13663.3-2018还规定,电熔管件承口端任一截面内径不圆度应不超过0.015dn。当原材料收缩、模具公差、冷却偏差和电熔丝嵌入厚度等多个公差叠加后,同一dn200管件实际内径可能相差2~3mm。
6. 管件与管材的标准体系分离
管材执行GB/T 13663.2,管件执行GB/T 13663.3,两个标准分别规定了各自产品的尺寸公差。管材外径偏小、管件内径偏大的组合,会导致熔接压力不足,形成“虚焊”。
结论: 同规格PE电熔管件尺寸不一致是行业普遍现象,而非产品缺陷。但这一差异直接影响连接密封性,是漏水的重要诱因。
二、PE电熔管件漏水后,为什么普通哈夫节装不上?
PE电熔管件一旦发生漏水,现场运维人员往往首先想到用普通哈夫节进行快速抢修。但实际中经常出现“装不上”或“装上就漏”的问题。根本原因不在于哈夫节的质量,而在于普通哈夫节的设计逻辑与PE电熔管件的实际工况存在三重错配。
错配一:外径标准体系完全不同
普通哈夫节通常按金属管道的外径标准设计。金属管道(如球墨铸铁管)遵循ISO 2531或GB/T 13295,而塑料管道(如PE管)遵循ISO 4422或GB/T 10002.1。同一公称直径DN下,PE管的外径比金属管小得多。将一个针对球墨铸铁管外径设计的哈夫节强行安装在外径较小的PE管上,密封胶条压缩量严重不足,无法形成有效密封。
更重要的是,PE电熔管件的外径本身就存在前述2~3mm的批次差异。普通哈夫节按某一固定外径批量生产,壳体是刚性半圆结构,无法适应这种管径波动。
错配二:PE管刚度低,普通哈夫节的紧固力“太猛”
金属管刚性大,哈夫节紧固时主要是密封垫被压缩。但PE管刚度远低于金属管。如果使用为金属管设计的哈夫节,紧固力矩过大时,会导致PE管本体发生椭圆变形甚至内凹,不仅堵不住漏,还可能损坏管道;紧固力矩过小,又会因为密封补偿不足而漏水。PE电熔管件处壁厚通常比直管段更厚,但管件与管材过渡区域刚度突变,更容易被不均匀的紧固力压变形。
错配三:椭圆度与表面特性导致密封圈无法贴合
PE管材在存放和运行中容易产生椭圆变形,电熔管件的承口部位因壁厚较大,椭圆度可能更为明显。普通哈夫节采用刚性半圆壳体,没有自适应调节能力,密封圈无法与椭圆管壁形成均匀贴合,局部存在间隙即产生泄漏通道。此外,PE管表面光滑且可能带有脱模剂残留,普通哈夫节密封圈的配方若未针对塑料表面优化,在带压运行中易发生轴向滑移,导致密封失效。
定制哈夫节解决PE电熔管件漏水的完整方案
4.1 现场精准测量——定制的基础
定制哈夫节的密封效果,70%取决于现场测量的精度。技术人员需采集以下数据:
管道实际外径。 使用π尺或大卡尺,在管道同一截面相互垂直方向测量两次取平均值。对于椭圆明显的管道,需记录最大和最小外径,并向厂家提供数据。
电熔管件处的最大外径。 电熔管件承口端外径通常比管材外径大,需单独测量承口处的最大外径。
泄漏点位置与尺寸。 确认泄漏点位于电熔管件本体、管件与管材的过渡区,还是管件附近的直管段。测量泄漏区域的轴向长度。
管道工作压力与介质。 确认管道的公称压力(如PN10、PN16)和输送介质(水、燃气、化工液体),以选择密封橡胶材质。
4.2 壳体定制加工
厂家根据实测数据,按以下要点加工壳体:
内径精确匹配。 壳体加工内径 = 实测管道外径 + 密封垫压缩余量。对于PE电熔管件处外径大于直管段的情况,壳体设计为变径内腔或承口避让结构,跨过管件凸起部位。
弧度自适应。 对于椭圆度明显的管道,壳体弧度按实测椭圆数据设计,确保密封垫在整个圆周上的压缩量均匀。
长度覆盖。 定制哈夫节长度应覆盖泄漏点并向两侧各延伸≥200mm,确保密封垫压在完好的管壁平滑段上。
4.3 密封橡胶选型
针对PE管的光滑表面和电熔管件的工况特点,密封橡胶推荐选型如下:
材质首选三元乙丙橡胶(EPDM)。 EPDM对PE光滑表面具有更好的贴合性和耐老化性,适用于给水管道。耐温范围-40℃~120℃,压缩永久变形小。
硬度建议70±5 Shore A。 硬度过低会导致密封垫在高压下被挤出密封槽;硬度过高则无法充分填充管壁表面的微小凹凸。
密封条结构采用“齿形+凸点”复合设计。 在密封条接触面设计均匀分布的凸点或齿形,螺栓紧固后凸点产生局部高压缩应力,能刺穿管壁表面的轻微氧化层和污物,直达PE基体形成有效密封。
可选配遇水膨胀橡胶层。 对于带水作业工况,密封垫底层可复合遇水膨胀橡胶,遇水后体积膨胀2~3倍,进一步填充间隙。
4.4 安装操作要点
第一步:降压准备。 建议将泄漏点压力控制在0.2~0.4MPa以下进行带水作业,过高则需联系上游进行部分降压。
第二步:表面清理。 使用钢丝刷或角磨机清除泄漏区域PE管表面的泥土、老化层和松散附着物。无需完全干燥——只需去除大颗粒杂质,保证密封条能贴合管壁即可。
第三步:安装定位。 将两半壳体对合在泄漏点,确保密封橡胶完全覆盖泄漏区域。对于电熔管件处,注意壳体避让结构对准管件凸起部位。
第四步:螺栓紧固。 使用扭矩扳手,按对角线顺序分2~3轮逐步紧固螺栓。严禁单颗螺栓一次拧到底。PE管刚度低,紧固扭矩必须控制在规定范围内,防止压变形管壁。
第五步:试压验收。 修复完成后缓慢恢复压力,检查哈夫节边缘及螺栓部位有无渗漏。确认无泄漏后,对哈夫节外表面做防腐处理。
PE电熔管件漏水后,二次电熔焊接不仅无效,而且极其危险——PE材料热不可逆降解、电阻丝断裂短路、漏水界面已污染变形,必须采用机械式修补方案。定制哈夫节是PE电熔管件漏水后唯一能够在带水带压条件下、不依赖管道外径严格一致完成抢修的方案。
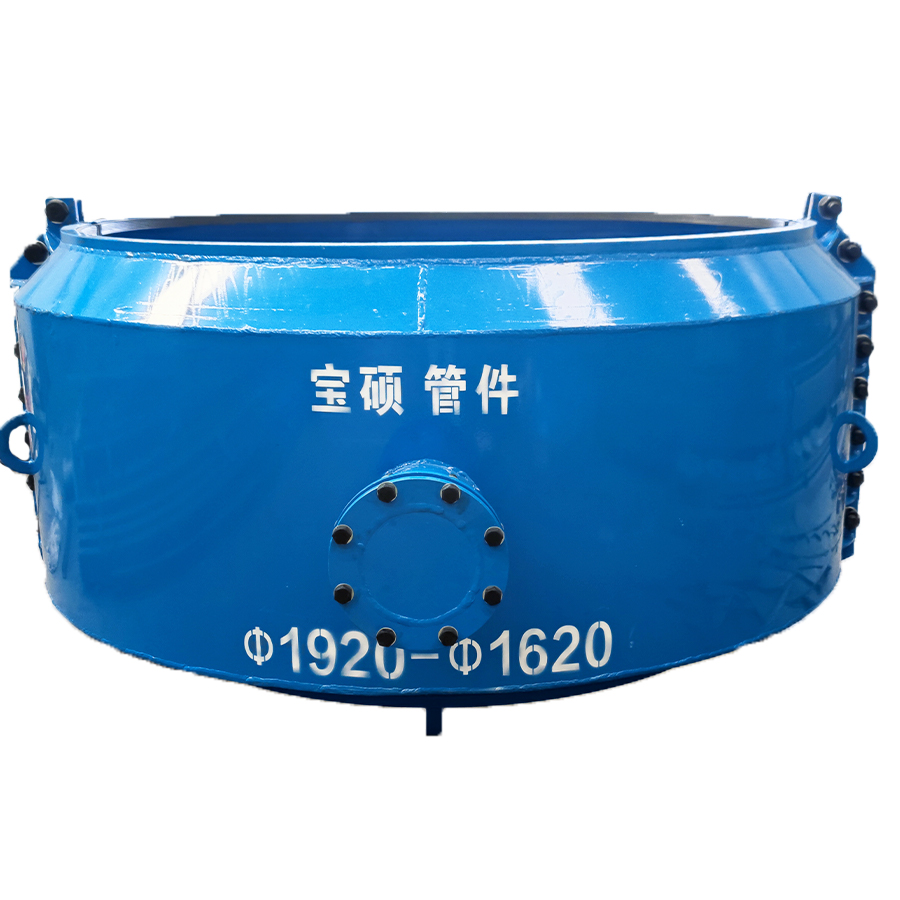
以下是宝硕牌40公斤耐油哈夫节,30公斤耐高温哈夫节,耐酸碱腐蚀哈夫节,不锈钢哈夫节,150公斤耐高压哈夫节,大口径哈夫节