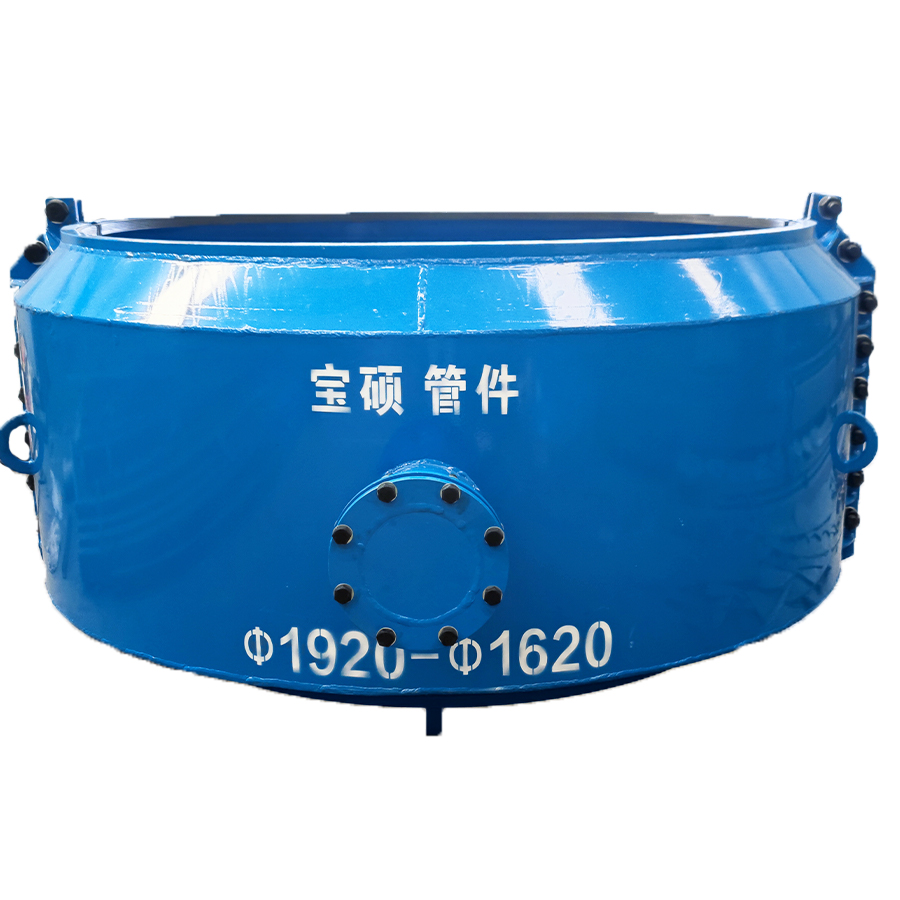
3.0MPa油管三通漏油补救:耐油哈夫节包覆方案优势-宝硕管件
一、3.0MPa油管三通:为什么是漏油高发点?
3.0MPa(约30公斤压力)高压油管广泛应用于液压系统、润滑系统、燃油输送及石油化工领域。三通作为管道分流与合流的关键管件,结构复杂、应力集中,是漏油的高发部位。归纳起来,油管三通漏油的原因主要有以下几类:
1. 焊接热影响区裂纹——最隐蔽的漏油源
油管三通与管道的连接多采用焊接方式。焊接过程中,热影响区金属经历快速加热和冷却,组织发生变化,产生残余应力。在3.0MPa高压和交变载荷作用下,热影响区的微裂纹逐步扩展为贯穿性裂缝。有案例显示,某油动机进油总管至三通后的焊口热影响区出现裂纹,最终导致油管泄漏。某油田采油树出口管段泄漏停产案例中,分析结论为泄漏处焊缝的焊条成分选择不当为首因。这类焊接缺陷在运行初期可能不显现,但随压力波动和振动积累,最终发展为大面积漏油。
2. 应力集中与疲劳开裂
三通是主管与支管的交汇点,结构不连续导致应力集中。流体在分流时产生涡流和冲击,长期作用使三通分支根部管壁逐步减薄。同时,泵阀启停产生的水锤或压力脉动使三通焊缝区域承受反复的交变应力,疲劳裂纹在此萌生并扩展。
3. 密封面失效
三通法兰连接处的密封垫片在长期高压、温度循环及油品侵蚀下逐步老化,失去弹性,导致密封面渗漏。螺栓预紧力不当或振动导致的松动,也会加剧密封失效。
二、传统维修方式为什么“得不偿失”?
当3.0MPa油管三通发生漏油时,传统维修方式存在明显的经济性和安全性短板。
2.1 焊接维修:安全风险与停产损失双重打击
动火作业安全风险极高。 油性管道内残留的油品蒸汽遇明火极易爆炸,焊接作业在输油管道、液压管路等易燃易爆场所受到严格限制甚至明令禁止。施工前需彻底排空管道,并用惰性气体吹扫,确保无油无压,绝对禁止带压焊接。
焊接热影响区损伤。 焊接产生的高温会改变管道金属的组织结构,在热影响区产生残余应力和微裂纹,可能成为下一次泄漏的源头。
停产损失巨大。 焊接维修必须在管道排空、泄压、置换后才能进行,无法实现不停产维修。停输换件平均损失可达数百万元/次。对于炼油、化工等连续生产企业,停机一天的经济损失往往数以百万计。
2.2 更换三通管件:成本最高、周期最长
更换三通需要切割旧管件、焊接新管件、无损检测、压力试验等多道工序。整个过程涉及停油排空、置换清洗,耗时数小时至数天。综合成本包括:管件采购费用、施工费用、停产损失、介质损失——其中停产损失通常是维修直接费用的数倍甚至数十倍。
2.3 临时应急堵漏:治标不治本
对于接头锥面密封不严的情况,可垫入软塑料管或紫铜垫圈利用塑性变形填补缝隙。但临时措施仅适用于低压或短暂应急,在3.0MPa高压下完全不可靠。
核心结论:传统维修方式的真正代价不是维修费用本身,而是停产造成的经济损失。 对于连续生产的石油化工企业,停输换件平均损失数百万元/次,而成功带压堵漏可降至数十万元/次。
三、耐油哈夫节包覆三通方案:为什么更省停产损失?
耐油哈夫节(又称耐油抢修节、三通哈夫节堵漏器)是一种专门为油品管道三通部位设计的快速抢修装置。它由Q345碳钢材质的两半壳体与内置耐油橡胶密封垫组成,通过高强度螺栓紧固,实现对三通泄漏点的360°全包裹密封。其核心优势在于从根本上避免了停产。
3.1 带压在线修复——停产时间从“数天”缩短至“零”
耐油哈夫节采用分体式“哈夫”结构,安装时只需将两半壳体对合在三通泄漏点、拧紧螺栓即可完成。全程无需停油、无需排空,可在管道带压运行状态下直接安装。安装通常在30分钟至1小时内完成,无需复杂的专业工具。
这一差距的根本原因在于:焊接和换管必须在“零压力、零介质”条件下进行,而耐油哈夫节利用机械紧固产生密封力,可在“满压力、满介质”条件下直接作业。
3.2 无需动火——消除油品环境最大安全隐患
耐油哈夫节采用纯机械紧固方式,安装过程完全冷操作,不需要焊接,从根本上消除了在易燃易爆环境下动火作业的巨大风险。在化工厂、油田或矿井等易燃易爆环境中,动火作业审批严格且风险极高,抢修节从根本上杜绝了引发火灾或爆炸的可能性。
3.3 三通专用包覆设计——解决异形部位密封难题
直管哈夫节无法用于三通部位。耐油三通哈夫节采用上下分体结构,内附密封胶垫,使用时对准管道三通部位,螺栓拧紧即可。无需更换三通,直接把漏水的三通包起来,可实现不停水带压操作。壳体与三通的几何形状完全匹配,实现对主管、支管及各接口的全方位同步包裹与密封。
3.4 耐油密封——丁腈橡胶(NBR)的核心保障
耐油哈夫节区别于普通哈夫节的核心在于密封橡胶的选型。丁腈橡胶(NBR) 分子链中的极性氰基使其对矿物基润滑油、液压油、燃油等具有极低的体积变化率。如果用普通橡胶密封圈去堵油管,橡胶会在油品中溶胀、软化,密封迅速失效。NBR的适用温度范围为-30℃至+100℃,短期可达121℃。如果油管工作温度超过100℃,需要升级为氟橡胶(FKM)密封圈。
3.5 Q345碳钢壳体——专为3.0MPa高压工况设计
Q345碳钢的屈服强度≥345MPa,远高于普通Q235。针对3.0MPa高压环境,专用的抢修节采用高强度Q345碳钢制造,内部配有耐高压、耐油的密封垫。壳体厚度经过严格计算,抗变形能力卓越,配备8.8级高强度螺栓,确保在3.0MPa高压震动环境下连接不松脱。
四、耐油哈夫节包覆三通操作流程
第一步:安全评估与现场准备。 了解泄漏介质的性质、管道系统的温度和压力,制定安全防范措施。操作人员应站在泄漏处的上风口,消除作业区域火源,人员穿着防静电服装。
第二步:泄漏点表面预处理。 用砂纸或钢丝刷打磨泄漏点及周边5~10cm范围的管道外壁,彻底去除铁锈、污垢、油污。若管道表面有尖锐毛刺,必须打磨光滑,防止刺破哈夫节密封圈。
第三步:选型核对与密封圈检查。 选择与管道外径匹配的耐油三通哈夫节型号。确认密封圈材质为丁腈橡胶(NBR) ,检查有无破损、老化裂纹。
第四步:对合安装与定位。 将哈夫节对半拆分,包裹在三通泄漏处,对齐接口并调整位置,确保胶圈完全覆盖泄漏点。壳体中心对准泄漏中心。
第五步:螺栓紧固。 按对角线顺序分2~3轮逐步紧固螺栓,确保压力均匀分布。切忌单颗螺栓一次拧到底。
第六步:试压验收。 修复完成后缓慢升压至工作压力(3.0MPa),检查哈夫节边缘及螺栓部位有无渗漏。确认无泄漏后,对哈夫节外表面做防腐处理。
以下是宝硕牌40公斤耐油哈夫节,30公斤耐高温哈夫节,耐酸碱腐蚀哈夫节,不锈钢哈夫节,150公斤耐高压哈夫节,大口径哈夫节