球墨铸铁管腐蚀性气体泄漏:带压堵漏前必查5件事-宝硕管件
一、球墨铸铁管输送腐蚀性气体:泄漏的根源不是“裂了”,而是“烂穿了”
球墨铸铁管在城市燃气中低压管网中应用广泛,因其高强度和高延展性通常被认为“耐腐蚀”。但在输送含硫、含氯等腐蚀性气体时,泄漏的根源与钢管或PE管有本质区别。
对某QT400-18球墨铸铁煤气管道的失效分析表明,管道泄漏是由局部腐蚀穿孔所致,腐蚀从内壁开始,由内向外直至穿孔。管道内壁腐蚀产物中含有大量硫元素,说明泄漏与输送气体中含硫杂质超标直接相关——含硫杂质与管内壁冷凝水共同作用,产生局部电化学腐蚀。
这一机理的关键含义是:球墨铸铁管腐蚀性气体泄漏的管壁损伤,往往是“面状减薄”而非“线状裂纹” 。管壁可能在泄漏点周围较大范围内已经严重减薄,剩余壁厚远低于原始值。这直接决定了带压堵漏的可行性——机械紧固式的抢修节如果作用在已经“烂穿”的薄壁上,紧固力可能直接将管壁压溃,使泄漏从“小孔”变成“大洞”。
二、带压堵漏前必须搞清的5件事
根据管道带压堵漏安全管理规范,以下五种情形不能进行带压堵漏,或者必须采取补救措施后方可作业。对于球墨铸铁腐蚀性气体管道,这五件事必须在动手之前逐一确认。
第一件事:管壁剩余厚度与减薄面积——抢修节能“抱得住”吗?
规范明确规定:管道腐蚀、冲刷减薄状况(厚薄和面积大小)不清楚的泄漏点,不能进行带压堵漏。如果管壁很薄、且减薄面积较大,设计的夹具不能有效覆盖减薄部位,轻者堵漏不容易成功,“这边堵好那边漏”;重者会使泄漏加重,甚至出现断裂事故。
现场怎么做: 使用超声波测厚仪在泄漏点周围至少3个方向、距泄漏边缘50mm、100mm、200mm处分别测厚。如果最小剩余壁厚低于管道原始壁厚的50%,或减薄区域直径超过抢修节密封宽度的1.5倍,则不宜直接使用机械紧固式抢修节。球墨铸铁管原始壁厚通常为6~10mm,若测厚显示剩余壁厚不足3mm,应优先考虑其他修复方案或先进行外部补强。
第二件事:裂纹是否仍在扩展——堵漏会不会“掩盖”更大的危险?
规范规定:管道及设备器壁等主要受压元器件,因裂纹泄漏又没有防止裂纹扩大措施时,不能进行带压堵漏。否则会因为堵漏掩盖了裂纹的继续扩大,而发生严重的破坏性事故。
球墨铸铁的腐蚀穿孔通常以点蚀凹坑形式出现,但含硫气体环境中的硫化物应力腐蚀开裂可能同时在蚀坑底部萌生裂纹。如果泄漏点表现为“蚀坑+裂纹”的复合形态,单纯的机械包裹止漏可能使裂纹在抢修节内部继续扩展,最终导致管体沿裂纹方向整体断裂。
现场怎么做: 用放大镜或便携式显微镜观察泄漏点形态。若泄漏口边缘呈尖锐不规则状,或可见沿管壁方向延伸的细线痕迹,应判定为“裂纹主导型”泄漏。此类情况应优先考虑带压开孔封堵或局部更换管段,而非机械紧固式抢修节。
第三件事:介质是否含剧毒或强氧化剂成分——人能不能靠近?
规范明确规定:泄漏是极度剧毒介质时(例如光气等),不能带压堵漏,主要考虑是安全防护问题。强氧化剂的泄漏(例如浓硝酸、温度很高的纯氧等),需特别慎重考虑是否进行带压堵漏,因为它们与周围的化合物(包括某些密封剂)会起过剧的化学反应。
腐蚀性气体管道中,常见的危险介质包括:硫化氢(H₂S,剧毒且易燃)、氯气(Cl₂,强氧化性)、氯化氢(HCl,强腐蚀)、光气(COCl₂,极度剧毒)。对于硫化氢介质,带压封堵施工中需配备气体检测仪(精度≤1ppm)和防毒面具,并在施工区域设置气体检测探头(每5米1个),实时监测浓度。
现场怎么做: 确认管道内介质成分及浓度。H₂S浓度超过100ppm时,人员必须佩戴正压式空气呼吸器方可接近。若介质为氯气或光气,且浓度超过安全阈值,任何带压堵漏作业都必须先经过安全部门专项审批,并制定人员撤离预案。
第四件事:气体是否处于爆炸极限范围——会不会“一点就着”?
腐蚀性气体往往同时具有易燃易爆特性。硫化氢的爆炸极限为4.3%~46%(体积分数),煤气中的氢气、甲烷等组分同样具有爆炸风险。带压堵漏作业中,工具碰撞、静电放电、螺栓摩擦都可能产生点火源。
规范要求:介质为燃气、油料、有毒气体时,全程需监测可燃气体、有毒气体浓度与环境通风,作业人员穿戴防毒、防静电、阻燃防护用具,工具选用防爆材质,杜绝火花产生。
现场怎么做: 作业前用便携式可燃气体检测仪测量泄漏点周围及作业坑内的气体浓度。若浓度超过爆炸下限的10%(LEL),必须先进行强制通风,将浓度降至安全范围后方可作业。所有工具应为铜合金或防爆材质,作业人员穿防静电工作服和导电鞋。
第五件事:现场静电与动火管控——有没有“看不见的火源”?
腐蚀性气体管道带压堵漏的动火管控,不仅指禁止焊接和切割,还包括静电消除和临时用电管控。
气体在管道内流动和泄漏喷射过程中会产生静电积聚。泄漏点高压气体喷出时,气流与管壁摩擦产生的静电电位可达数千伏。如果作业人员未接地,接触管道或工具时可能发生放电,引燃可燃气体。
现场怎么做: 作业前将管道与接地网可靠连接,接地电阻不大于10Ω。作业人员穿防静电服和导电鞋,使用防爆工具。作业区域10米范围内禁止使用非防爆电气设备,禁止使用手机和无线电发射设备。
三、球墨铸铁管腐蚀性气体泄漏,能用抢修节吗?
在满足上述五件事的检查条件后,腐蚀性气体管道的泄漏点是可以使用抢修节进行带压堵漏的。但前提是:泄漏点属于腐蚀穿孔型(非裂纹主导型)、管壁剩余厚度满足机械紧固要求、介质温度与密封橡胶耐温匹配。
抢修节方案的核心优势
优势一:带压操作,无需停气排空。 抢修节最突出的优势是支持带压操作,无需排空管道、等待干燥,实现了“即漏即修”。对于输送腐蚀性气体的管道,停气排空意味着介质置换、氮气吹扫、浓度检测等一系列复杂操作,而带压安装抢修节将这一过程完全省去。施工挖掘量小,仅需开挖很小的作业坑即可操作。
优势二:氟橡胶密封——对腐蚀性气体的“分子级阻隔”。 密封橡胶是腐蚀性气体管道抢修的核心元件。普通丁腈橡胶和天然橡胶对硫化氢、氯气等腐蚀性气体的耐受性有限,长期接触会发生溶胀、硬化或分解。
氟橡胶(FKM) 在耐腐蚀领域被誉为“橡胶之王”。其分子链致密性极佳,气体渗透率仅为丁基橡胶的1/5,能有效阻隔腐蚀性介质的渗透。氟橡胶可抵抗98%浓硫酸、68%硝酸、浓盐酸及高浓度氢氧化钠,在120℃的50% NaOH中浸泡1000小时后体积变化率小于5%。其长期耐温达250℃,短期可耐受300℃,在200℃连续工作10000小时后力学性能保留率大于80%,在230℃酸性环境中仍可持续工作3000小时。
对于球墨铸铁腐蚀性气体管道,推荐选用氟橡胶(FKM)密封圈,配合碳钢(Q235涂塑)或不锈钢(304/316L/2205)壳体。含硫化氢的燃气管道,还应考虑氢化丁腈橡胶(HNBR) 作为备选,其在含硫介质中的抗溶胀性能优于普通NBR。
优势三:多重密封设计,自适应腐蚀粗糙表面。 腐蚀性气体管道的泄漏点周围管壁往往因腐蚀而变得粗糙、凹凸不平。现代抢修节采用端部唇形密封+中部网状密封的多重密封设计,能自适应管道不规则表面和微量变形。其密封压力常可达到甚至超过管道原设计压力,且所用橡胶耐老化、耐介质侵蚀,使用寿命可达数十年,实现一次性永久修复。
优势四:纯机械紧固,消除动火与静电风险。 抢修节采用分体式“哈夫”结构,安装过程为纯机械紧固,全程无需焊接、切割或使用电动工具。这一特性直接消除了动火作业的火灾爆炸风险,也避免了电动工具产生电火花引燃泄漏气体的可能。在硫化氢、煤气等易燃易爆腐蚀性气体环境中,这是决定性的安全优势。
优势五:安装快速,缩短人员暴露时间。 标准安装流程为:清理管壁→对合抢修节→按对角顺序紧固螺栓,整个过程通常可在30~60分钟内完成。对于腐蚀性气体环境,人员暴露时间越短,安全风险越低。快速安装意味着作业人员可以在气体防护装备的有效防护时间内完成堵漏,减少中毒和窒息风险。
四、抢修节安装的专项注意事项(腐蚀性气体环境)
第一步:安全前置。 完成前述五件事的全部检查。确认管壁剩余厚度满足要求、泄漏点非裂纹主导型、介质浓度在可作业范围内、可燃气体浓度低于爆炸下限的10%。作业人员佩戴正压式空气呼吸器(H₂S环境)或全面罩防毒面具。
第二步:表面处理。 清除泄漏点周围的泥土、锈蚀和松散防腐层。腐蚀性气体管道的管壁表面通常存在黑色或褐色腐蚀产物,需用钢丝刷或砂纸打磨至露出金属基体。打磨力度要适中,球墨铸铁管壁已经减薄,过度打磨会进一步削弱管壁。
第三步:密封圈安装与壳体对合。 将氟橡胶密封圈嵌入抢修节密封槽内,确认无扭曲或翻转。将两半壳体对合在泄漏点,确保密封圈完全覆盖泄漏区域且边缘超出泄漏口至少30mm。
第四步:螺栓紧固。 使用防爆扭矩扳手,按对角线顺序分2~3轮逐步紧固。球墨铸铁管壁已因腐蚀减薄,紧固扭矩应比标准值降低10%~15%,避免压溃管壁。紧固过程中持续监测泄漏点周围管壁有无变形。
第五步:气体泄漏检测。 紧固完成后,用便携式气体检测仪或检漏液检查抢修节边缘、螺栓孔及壳体接合面。H₂S环境应使用精度≤1ppm的检测仪。确认无泄漏后方可进行防腐处理和回填。
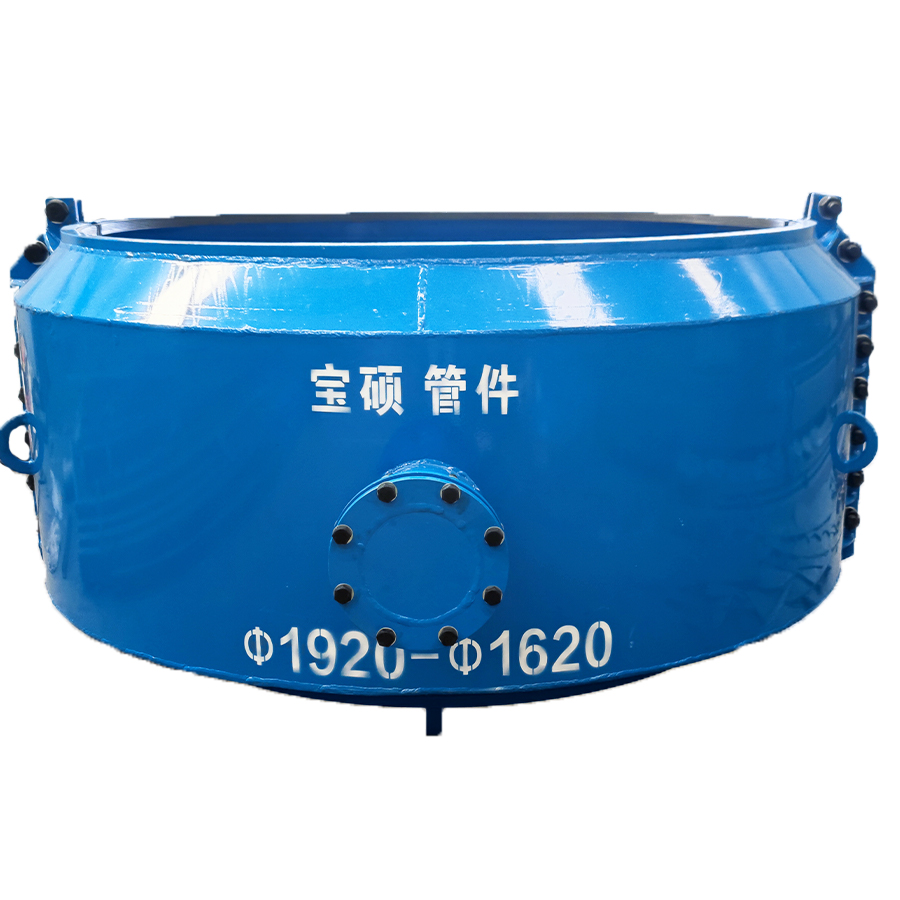
以下是宝硕牌40公斤耐油哈夫节,30公斤耐高温哈夫节,耐酸碱腐蚀哈夫节,不锈钢哈夫节,150公斤耐高压哈夫节,大口径哈夫节