油管焊缝多久会腐蚀泄漏?耐油碳钢抢修节补救方案-宝硕管件
一、油管焊缝泄漏:腐蚀从不是“慢慢来”的
油管焊缝是整条管道中冶金组织最不均匀、残余应力最集中、几何形状最不连续的区域。焊缝金属、热影响区与母材在成分和 microstructure 上的差异,使其在含硫、含水、含盐的油品介质中,成为电化学腐蚀和应力腐蚀开裂的优先靶点。
但焊缝的腐蚀泄漏并非一条“匀速下滑的直线”。大量失效统计揭示了一个关键规律:失效概率在服役5~10年后出现显著跃升。
一项针对焊接管道长期腐蚀失效概率的研究明确指出,热影响区的失效概率在暴露约5年后开始明显增加,焊缝区约为6年,母材区约为8年;整体而言,管道失效概率在5~10年的服役窗口内会“非常可观地”上升。这意味着,焊缝在投用初期可能“看起来没问题”,但一旦跨过5年门槛,其密封完整性便进入加速衰减的通道。
实际工程案例印证了这一时间尺度。某炼油厂A106 Gr-B碳钢凝析油管道在服役16年后,环焊缝处出现针孔泄漏,失效分析确认局部腐蚀减薄是根本原因,焊缝区底部的严重腐蚀坑在停滞水环境中逐步贯穿了管壁。国内某成品油管道运行17年后,环焊缝起弧、收弧处因焊接热裂纹在长期内、外载荷下应力集中扩展,最终导致泄漏。但也有更短命的案例:某海上设施ASTM A106油管仅服役2年即发生失效。
时间差异的根源不在于“油管质量好坏”,而在于三个变量的叠加:焊接原始质量、介质腐蚀性、载荷交变程度。 焊接热裂纹、未熔合、焊瘤等原始缺陷越严重,介质中硫化物、氯离子、溶解氧含量越高,压力波动和振动越频繁,焊缝从“完好”到“贯穿”的时间就越短。对于一条已经运行超过5年的油管焊缝,它可能正处于失效概率陡升的临界区间——此时出现的任何渗漏迹象,都不应被当作“偶然”。
二、油管焊缝泄漏了,为什么传统补焊不是好选择?
焊缝泄漏后的第一反应往往是“补焊”。但在油管场景中,补焊的隐性代价远超表面上的工时费用。
必须停输排空。 焊接需要管道处于无压、无油状态。油管停输意味着生产链条中断,排空、吹扫、置换的介质处理成本同样不低。某油库DN89碳钢管道仅因一条12mm纵向裂纹,若采用常规补焊或换管,至少需停工2.5天——而这还只是一条小口径支线。对于长输干线或连续生产装置,停输一天的经济损失可达数十万元甚至更高。
动火风险在油品环境中被急剧放大。 油管内部即使排空,残留的油气蒸汽与空气混合后处于爆炸极限范围内的风险始终存在。补焊属于明火作业,需要办理复杂的动火审批、气体检测、消防监护流程,而这些流程在紧急抢修的时间窗口内往往难以完整走完。
焊接修复本身可能“制造”新的薄弱点。 现场补焊的热影响区会再次经历冶金不均匀化,对于已经服役多年的焊缝,二次热循环可能诱发新的冷裂纹或敏化。补焊后的焊缝仍然是一个“修过的焊缝”,其长期可靠性无法与原始管体相比。
结论: 补焊适合作为计划性维修手段,但不适合作为油管焊缝突发泄漏的快速补救方案。工程实践中真正需要的,是一种不需要动火、不需要停输、能在带压状态下完成密封的技术路径。
三、耐油碳钢抢修节:焊缝泄漏的“机械式密封补救”
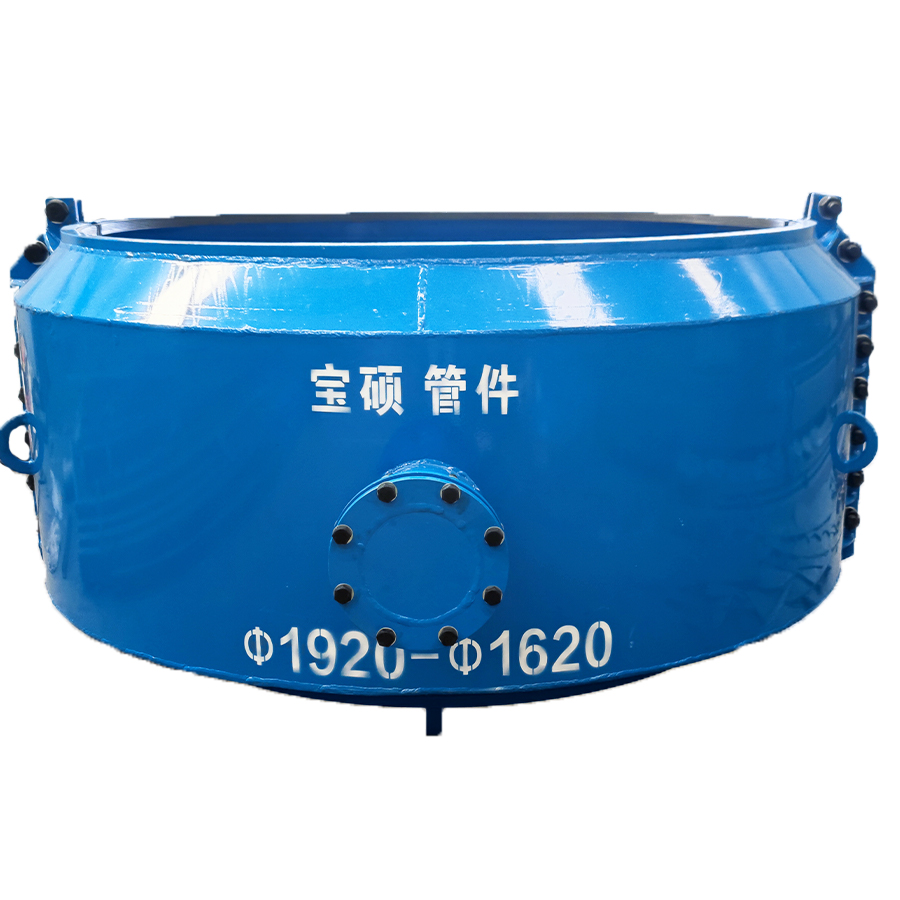
耐油碳钢抢修节(哈夫节)的设计逻辑与补焊截然不同:它不试图“修复”焊缝本身,而是在泄漏焊缝的外部建立一个独立的、机械压紧的密封腔体。这个密封腔体与原有的焊缝密封形成并联关系——即使焊缝完全失效,外部密封层依然独立维持止漏。
3.1 密封核心:为什么必须是NBR,而不能是普通橡胶
壳体是骨架,密封圈才是直接接触油品、决定堵漏成败的元件。普通橡胶(天然橡胶、三元乙丙橡胶EPDM)遇油会迅速溶胀、硬化或分解,密封功能彻底丧失。
耐油碳钢抢修节的密封橡胶必须选用丁腈橡胶(NBR) 。NBR分子链中的极性氰基赋予其对原油、柴油、汽油、液压油、润滑油等各类油品极低的体积变化率。行业检测标准要求NBR在矿物油、液压油中的体积膨胀率≤15%、硬度变化≤±10 Shore A,而优质NBR对油品的实际体积变化率通常控制在更低的水平。NBR的工作温度范围覆盖-30℃~100℃(部分牌号可达-40℃~120℃),能够适应油管在不同季节和工况下的温度变化。
NBR还具备出色的压缩回弹性和抗挤出性。在油管压力波动下,NBR密封圈能够持续提供密封比压,其适用压力范围可达40MPa,远高于绝大多数油管的实际工况。在长期油浸条件下,NBR的耐磨性和抗老化性能确保密封寿命可达5~10年以上。
3.2 壳体材质:碳钢的承压与“包焊缝”适配
壳体的任务是在NBR密封圈被压紧后提供刚性约束,防止密封圈在油压作用下被“挤出”。耐油碳钢抢修节通常采用Q235碳钢作为基础壳体,表面经环氧树脂涂塑处理,兼顾承压与耐腐蚀。
Q235的屈服强度≥235MPa,常规密封压力≥1.6MPa。对于压力超过2.0MPa的油管,需选用高压定制款,壳体厚度和螺栓规格相应加强,定制产品可覆盖10MPa级别。对于更高压力的油管(如8.0MPa及以上),Q345B(即16Mn) 是更合适的壳体材质——屈服强度≥345MPa,抗拉强度470~630MPa,在高压下的保压性能和抗塑性变形能力显著优于Q235。配备8.8级高强度螺栓,确保在油管压力波动和振动下连接不松脱。
针对焊缝部位的特殊几何形状,应优先选用包焊缝哈夫节——其壳体长度和密封槽布局专为覆盖焊缝余高和热影响区设计,而非普通直管哈夫节的均一长度。焊缝处往往存在焊瘤、错边等不平整,NBR密封圈的弹性变形能力可以填充这些微观凹凸,但壳体的弧面仍须与管壁平滑段形成可靠贴合。
四、抢修节维修方案:从选型到验收的操作路径
第一步:确认“能不能用抢修节”
并非所有焊缝泄漏都适合直接包覆。出现以下任一情况时,抢修节只能作为临时应急,须尽快安排计划性更换管段:焊缝处管壁大面积减薄(测厚值低于设计壁厚的70%);泄漏点周围存在环向贯穿性裂纹且长度超过管周长度的1/3;管道椭圆度严重超标,壳体无法贴合。对于针孔泄漏、局部砂眼、长度有限的焊缝微裂纹,抢修节方案是可靠的。
第二步:表面处理——“包得住”的前提
焊缝泄漏点周围的表面处理质量,直接决定NBR密封圈能否形成连续贴合。用钢丝刷或角磨机清除焊缝余高两侧的锈蚀、油污、旧涂层和松散焊渣,清理范围应比抢修节壳体边缘每边至少宽出50mm。表面达到St2级(无可见油脂污垢、无附着不牢的氧化皮和锈层)即可,切忌过度打磨削薄管壁。对于焊缝余高本身,不需要将其磨平——包焊缝哈夫节的密封槽预留了容纳余高的空间,强行磨平反而可能损伤焊缝金属。
第三步:安装与紧固——分步加力是关键
将两半壳体对合包裹焊缝泄漏点,确保NBR密封圈完全覆盖泄漏区域且不被焊缝余高顶偏。紧固螺栓时,必须按对角线顺序分2~3轮逐步加力:第一轮将所有螺栓预紧至50%扭矩,第二轮至80%,最后一轮达到规定标准扭矩值。切忌单颗螺栓一次拧到底——那会导致密封圈局部过度压缩、另一侧压缩不足,泄漏点从“被压扁的一侧”转移到“没压紧的一侧”。对于油管,建议使用扭矩扳手控制最终扭矩,Q235壳体配合8.8级螺栓的常用扭矩范围可参考产品说明书,一般在数十至百余N·m量级。
第四步:压力验证与防腐恢复
紧固完成后,在不高于管道正常工作压力的条件下观察密封情况。若条件允许,缓慢升压至工作压力的1.0~1.2倍并保压数分钟,用检漏液或目视确认壳体边缘和螺栓孔无渗油。确认无泄漏后,对碳钢壳体外表面涂刷环氧煤沥青或防锈漆,恢复防腐层。对于埋地油管,回填前应在抢修节外侧缠绕防腐胶带,防止土壤腐蚀从壳体边缘侵入。
补焊是一种“修复性”手段——它试图让焊缝重新成为承压边界的一部分,但代价是停输、动火和对已服役焊缝的二次热循环。耐油碳钢抢修节是一种 “补救性”手段——它不改变焊缝,而是在泄漏点外部建立一个冗余的机械密封层,以最短的时间、最低的系统扰动恢复管道的止漏能力。在油管焊缝泄漏的应急场景中,后者的工程逻辑与“快速恢复运行”的目标更为匹配。
以下是宝硕牌40公斤耐油哈夫节,30公斤耐高温哈夫节,耐酸碱腐蚀哈夫节,不锈钢哈夫节,150公斤耐高压哈夫节,大口径哈夫节