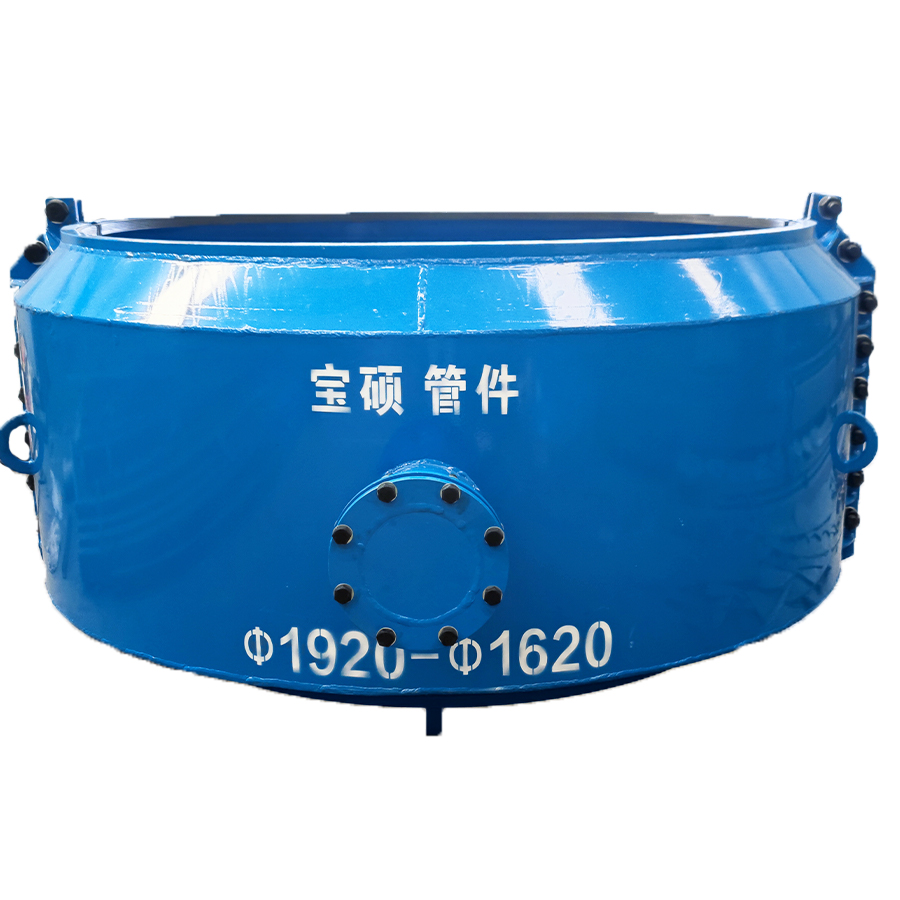
900 PE水管45度接头漏水:熔接缺陷+水锤,定制哈夫节救急-宝硕管件
一、DN900 PE管45度接头:为什么是“漏了就不能再焊”的部位?
DN900(公称外径900mm)大口径PE管道的45度弯头,连接通常采用电熔或热熔方式。在严格规范施工下,熔接强度可以超过管材本身。但现场超过80% 的漏水案例,根源并不在管材,而在于施工工艺的隐蔽性缺陷——“虚焊” 。
虚焊的麻烦在于它的延迟性。一个存在虚焊的接头,在初始试压时可能完全合格——观察孔冒料了,压力保住了,看起来“焊上了”。但熔合界面实际上并未形成完整的分子链互穿,强度远低于设计值。这种缺陷可能在运行1~3年后才逐渐显现为渗漏。当漏水真正发生时,接头已经经历了一段时间的带压运行,其状态与“新焊完的接头”完全不同。
更关键的是,PE电熔接头一旦漏水,二次焊接的路径从根本上被堵死。这不是“焊得好不好的问题”,而是材料物理性质决定的:
温度红线。 一次焊接后,该区域的PE已经历了完整的熔融-结晶热历史。再次通电加热时,局部温度会超过PE的分解温度(通常>280℃),导致材料碳化、发泡、产生裂纹。第一次焊接是“熔化再凝固”,第二次焊接就变成了“烧焦再碳化”。
电阻丝已经“完成使命”。 电熔管件中的电阻丝在第一次焊接后处于脆弱状态,二次通电时可能因热应力断裂产生局部电弧,瞬间烧穿管壁。
界面已被污染或变形。 漏水位置已充满水、泥沙,残留水分在加热时汽化产生蒸汽压力,使熔融PE无法紧密贴合;管件可能已发生轻微椭圆变形,二次焊接无法保证周向均匀压力。
结论很明确:DN900 PE管45度接头漏水后,“再焊一次”不是选项。 必须走一条不触碰熔接界面的技术路径。
二、虚焊的内因:六个被忽视的施工细节
虚焊不是单一原因造成的,而是多个施工环节的偏差在熔合界面上叠加的结果。DN900大口径管道的特殊性,使这些偏差的后果被进一步放大。
第一,氧化层刮削不到位——首要元凶。 PE管材表面在存放中形成约0.1~0.2mm厚的氧化皮,其熔点远高于PE本身。如果刮削不彻底,电阻丝的热量无法有效融合母材,只熔化了管件。标准要求刮削长度为管件承插深度+5mm,但这一要求在实际施工中常被忽略。研究表明,氧化皮未去除对接头强度的影响最大,接头断裂应力仅为正常焊接的0.4% 。
第二,焊接参数失控。 电熔焊机对电压极其敏感。电压低于39V易导致热量不足形成虚焊;高于40V或通电时间过长,会使局部温度超过240℃,PE材料气化形成孔洞。现场常用电压为39.5~44V,时间通常150~300秒,必须严格匹配。
第三,轴对中偏差。 管道与管件不同轴度超过2% 时,熔融PE料流动不均,易形成气化空洞。DN900管材自重极大,对中偏差的控制难度远高于小口径管道。
第四,冷却时间不足。 电熔焊接完成后需保持压力自然冷却,DN900大口径管道通常需要60分钟以上。过早移动或带压试水,会造成未完全固化的接头开裂。大口径管道的冷却时间是小口径的数倍,但现场往往按“经验时间”操作,这是DN900虚焊风险高于小口径的重要原因。
第五,管材与管件不匹配。 不同厂家、不同牌号(如PE80与PE100)的管材与管件混用,熔融指数差异会导致连接界面成为薄弱点。
第六,端口不圆与表面污染。 DN900管材存放或堆放不当,管口容易变椭圆,插入圆形管件后间隙不均匀;刮削后的表面被手触摸或沾染油污,加热时杂质气化形成气泡,气泡就是空腔。
三、水锤的外因:45度弯头上的“最后一击”
虚焊埋下了薄弱点,而45度弯头处的水锤与轴向力,则是触发泄漏的“最后一击”。
45度弯头作为改变流向的管件,本身承受着流体冲刷与应力集中。PE管的线膨胀系数约为0.2mm/m·℃,温度变化产生的轴向力相当可观。如果弯头处未设置固定支墩,这些轴向力会直接作用于熔接接头,使其剥离或开裂。
水锤的威胁则需要放在PE管的材料特性中理解。PE管的杨氏模量远低于金属管(约为球墨铸铁的二百五十分之一),相同流速变化下产生的水锤压力,铸铁管是PE管的6倍。这意味着PE管本身的水锤升压幅值相对温和。但问题在于:虚焊接头的强度裕度已经被氧化层、参数偏差、冷却不足等因素大幅削弱。PE100管材本身可以承受高达2倍最大工作压力(MOP) 的瞬时浪涌而不需要降额,但当薄弱点位于一个虚焊接头处时,管材的耐浪涌能力无法“传导”到熔合界面。水锤的每一次冲击,都在对这个已经脆弱的界面施加反复的剥离载荷。
四、定制哈夫节:为什么是这类工况下真正可行的“救急”方案?
定制哈夫节(弯头抢修节)的设计逻辑,与电熔重焊存在本质区别:它不试图修复或替换已经失效的熔接界面,而是在弯头外部建立一个与熔接质量无关的独立机械密封系统。
4.1 45度弯头曲面仿形:直管哈夫节做不到的事
DN900 PE管45度弯头的外表面存在曲率半径和渐变外径,直管哈夫节的圆柱形壳体无法贴合这一曲面。定制弯头哈夫节根据弯头的实际外形进行内腔仿形加工,使壳体内腔设计成与弯头弧度贴合的曲面,密封圈沿曲面连续压紧在泄漏区两侧的完好管壁上。宝硕的弯头哈夫节覆盖90度、45度、30度、22.5度等任意角度,管径覆盖DN15~DN4000,PE管道弯头哈夫节可覆盖Φ20~Φ2000mm,DN900处于其定制能力范围内。
4.2 PE专用低扭矩设计:不把“软管壁”压坏
这是PE管哈夫节区别于金属管哈夫节的核心工程细节。PE管刚度低,如果按金属管的扭矩标准紧固,过大的力矩会导致管壁椭圆变形甚至内凹,不仅堵不住漏,还会制造新的损伤。宝硕的技术资料明确指出,塑料管建议使用扭矩扳手,按厂家给出的扭矩值紧固,通常为20~50N·m;在异径连接场景中,PE管侧的扭矩应控制在厂家推荐值的70%以内。
这一扭矩约束的意义在于:它使哈夫节的密封力建立在对PE管壁“可承受”的范围内,而不是以“拧到最紧”为目标。 密封的可靠性来自橡胶垫在适度压缩下的塑性填充和弹性回弹,而不是来自对管壁的过度挤压。
4.3 带压作业:绕开“必须停水干燥”的死结
PE管的电熔或热熔连接要求管道完全干燥、无压力,否则无法保证焊口质量。而实际抢修中,阀门往往无法严密关闭,管道内持续有水,使传统焊接方式几乎无法实施。定制哈夫节可在管道带压(≤1.6MPa)、带水状态下直接安装,只需将上下两半壳体包覆泄漏点、按对角顺序紧固螺栓即可。对于DN900大口径管线,这一能力直接决定了修复是否“来得及”——停水排空12~24小时的代价,在很多场景下是不可接受的。
4.4 不引入新的热历史:零干预熔接界面
定制哈夫节是纯机械冷作业,不对管材施加任何热循环。对于已经经历了一次失效、且二次焊接被明确禁止的接头,这意味着修复过程不会在紧邻位置制造新的热影响区,也不会触发PE材料的热降解。密封失效的后续风险被转移到可更换的橡胶密封垫上,而不是管材本体。
安装要点:密封成败在“扭矩控制”与“表面清理”
第一步:实测外径,不能只看DN。 PE管的外径标准与金属管不同,DN900对应的实际外径需现场用π尺测量。定制哈夫节的内腔按实测外径加工,密封胶条的压缩量才能匹配。
第二步:表面清理,去除“虚耗压缩量”的松散层。 清除泄漏点周边管壁的泥土、油污和松散附着物。PE管表面光滑,但刮削氧化层后的碎屑和基坑泥水必须清除干净,否则会成为泄漏通道。清理范围应超出哈夫节密封槽覆盖区域每边至少一定宽度。
第三步:润滑安装,防止胶圈扭曲。 在管道外壁和橡胶垫上涂抹硅基润滑脂或肥皂液,便于壳体对合时的微调,避免橡胶圈因摩擦过大而扭曲或移位。严禁使用石油基润滑剂接触PE管。
第四步:对角紧固,扭矩严守20~50N·m。 使用扭矩扳手,按对角顺序分2~3轮逐步紧固,最终扭矩控制在厂家针对PE管给出的推荐值内(通常20~50N·m) 。单颗螺栓一次拧到底,或在金属管的扭矩标准下“拧紧为止”,是PE管哈夫节安装中最常见、也最危险的错误。
第五步:保压观察。 紧固完成后在系统运行压力下持续观察,确认无渗漏后再进行防腐处理和回填。PE管的蠕变特性意味着密封状态可能在数小时内发生微小变化,瞬时止漏不等于持久密封。
以下是宝硕牌40公斤耐油哈夫节,30公斤耐高温哈夫节,耐酸碱腐蚀哈夫节,不锈钢哈夫节,150公斤耐高压哈夫节,大口径哈夫节