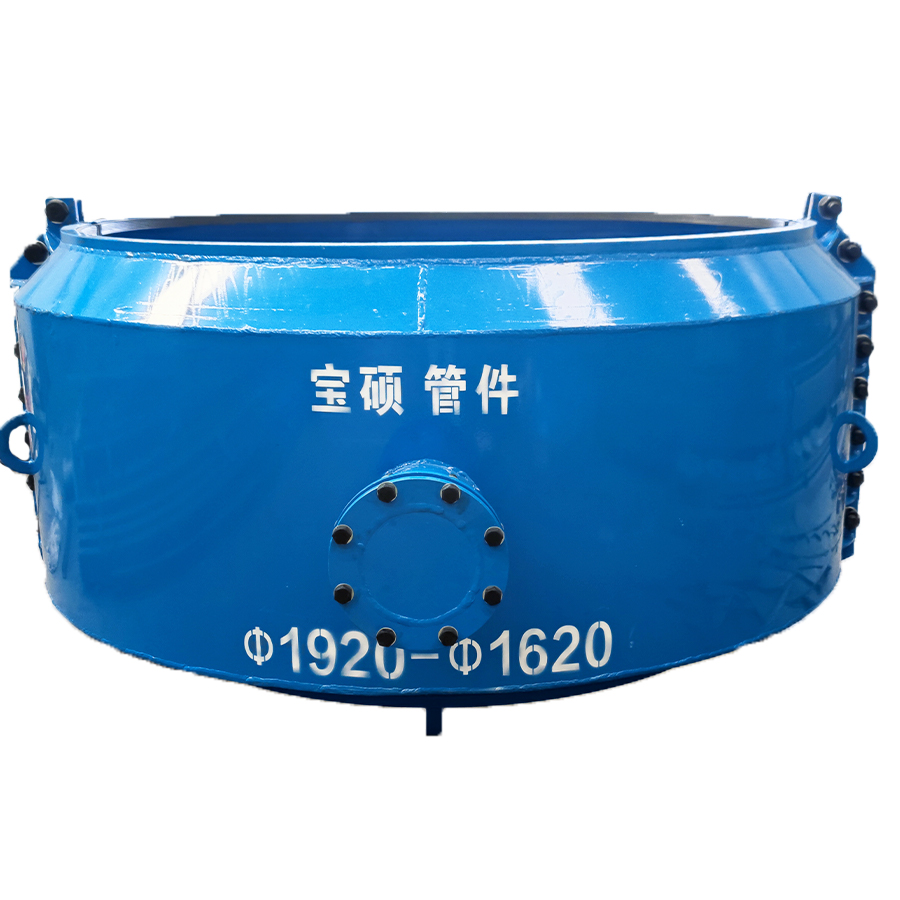
DN800 PE管带压开DN500孔注意事项与水压试验选择-宝硕管件
一、DN800 PE管带压开DN500孔:为什么是高风险作业?
在供水、燃气及化工管网改造工程中,DN800大口径PE管的带压开孔作业是一项涉及安全与精度的系统性工程。操作不当不仅会导致泄漏停输,甚至可能引发安全事故。与DN500及以下口径管道不同,DN800管道具有以下特殊性:
蓄热能力极强。 DN800管径大、壁厚,在焊接开孔三通时,本体蓄热能力远超中小口径管道。焊接热量在管壁中积累,若冷却不充分,焊接界面极易产生内应力。
管壁相对较薄。 大口径管道管壁相对管径比值较小,带压状态下管道受内压膨胀,若夹具支撑力不足,开孔时机头下压会导致管壁凹陷,产生“让刀”现象。
PE材料特殊性。 PE材料熔点低(约130~160℃),刚性差、易变形。高速切削产生的高温会使管壁熔融、粘刀或形成毛刺,这与金属管道的开孔工艺有本质区别。
二、DN800 PE管带压开DN500孔的核心注意事项
2.1 焊接工艺与冷却时间——基础中的基础
PE管道的开孔作业通常基于“鞍形三通”或“哈夫三通”进行。对于DN800这样的口径,必须严格遵循以下要求:
焊接前彻底刮除氧化皮。 PE管材在存放过程中表面会形成氧化层,若不彻底刮除,将直接影响熔接界面的结合强度。标准要求刮削长度为管件承插深度+5mm。
严格遵循电熔焊机参数。 电压、通电时间须精确匹配管件规格,严禁凭经验操作。焊接过程中严禁在冷却前移动管道或震动。
自然冷却不少于2小时。 这是DN800大口径PE管焊接的核心要求。焊接完成后必须留有充足的自然冷却时间(通常不少于2小时),严禁强行水冷或风冷。否则焊接界面极易产生内应力,在后续开孔切割和受压时出现脆性断裂。冷却后应进行压力测试,确认焊缝无泄漏方可进行下一步开孔。
2.2 开孔机的稳定固定与垂直度校验
DN800管道直径大,曲率相对平缓,这为开孔设备的安装提供了便利,但也对稳定性提出了更高要求:
法兰哈夫三通与管道表面完全贴合。 在连接开孔机与阀门之前,必须确保法兰哈夫三通或鞍形底座与管道表面完全贴合,螺栓紧固扭矩要均匀。
钻杆中心线与管道径向严格垂直。 开孔机的钻杆中心线必须与管道径向垂直,否则在钻透管壁的瞬间,因受力不均可能导致刀具卡滞或损坏,甚至引发高压介质喷射事故。
夹持器加装橡胶衬垫。 PE管刚性差、易变形,夹持器必须有足够的弧面接触面积,并加装橡胶衬垫,防止夹伤管体。
2.3 切削热控制——PE管开孔的最大风险点
这是PE管带压开孔区别于金属管道的最大风险点。
带压开孔刀在进行PE管道带压开孔作业时,由于切削管壁产生的热量会使原材料形成粘性,如果排屑不畅,就会造成管道切屑大面积堵塞,从而影响带压开孔效率,甚至造成无法切削而停工。
PE材料熔点低,若刀具钝化或转速过快,摩擦生热会导致切削碎屑熔化粘连在刀具或管壁内,造成阀门关闭不严或支管堵塞。
对策:
- 必须采用低速切削,并在开孔过程中保持冷却(部分工况采用微量冷却液或气流冷却),确保切屑为连续的带状或粉末状,而非熔融状。
- 针对PE材质需选用具备低转速、大扭矩特性的专用开孔机,避免高速切削产生高温导致材料粘连。
- 刀具直径需精确匹配支管尺寸,公差控制在±0.5mm内。
2.4 严防“椭圆度”与“变形让刀”
DN800管径大,管壁相对较薄。在带压状态下,管道受内压会膨胀,若夹具支撑力不足,开孔时机头下压会导致管壁凹陷,产生“让刀”现象,导致孔径失圆甚至卡刀。
对策:
- 施工前应在开孔位置两侧各3~5米范围内设置刚性支撑鞍座或临时混凝土支墩,垂直方向固定管体。
- 对于埋地管道,需开挖足够工作坑并夯实底部,避免悬空作业。
- 增加夹具宽度,分散夹紧力,开孔前必须验证管道无蠕动变形。
2.5 管件选择与密封检测
严禁将钢制三通直接焊接在PE管上,须使用法兰或卡箍式机械连接,并加橡胶密封垫。
PE管道主流方案有两种:
- 全PE电熔开孔三通:需电熔焊机,焊接后需等待冷却,对带压操作时间窗口要求高。
- 碳钢定制开孔三通+电熔转换接头:强度高,适用于高压及频繁开孔场景。
密封结构设计方面,开孔机与三通之间需安装带压开孔专用闸阀,阀门与三通的密封面必须采用EPDM或NBR材质。建议在开孔前用检漏液喷涂所有连接部位,确认无气泡。
三、为什么打压推荐水压而不是气压?
在管道施工验收规范中,打压试验是检验强度和严密性的最后一道关口。对于DN800 PE管及配套的碳钢三通,严格禁止使用气压进行强度试验,水压是唯一安全的介质选择。主要原因如下:
3.1 介质的物理属性决定安全性——爆炸风险截然不同
气体具有极强的可压缩性,内部储存着巨大的“势能”。在进行气压试验时,一旦管道或焊缝存在缺陷发生破裂,气体会瞬间膨胀释放,产生类似于物理爆炸的冲击波,对周围设备和人员造成毁灭性打击。
水作为液体,具有不可压缩性。 即使管道发生破裂,水压会因泄漏而迅速泄放,压力骤降,大大降低了爆炸的风险,仅为单纯的泄漏,危害程度显著降低。
这也是为什么规范要求:可以用液压试验的,就不宜采用气压试验;液压试验方法中,优先考虑水压试验。
3.2 检验效果的准确性与直观性
检漏难度方面: 空气分子小且透明,利用气体试压,微小渗漏点难以察觉,通常需要涂抹发泡剂才能观察。而水分子表面张力较大,利用水压试验,渗漏点会直接出现水滴渗流,肉眼可见,定位精准。
温度影响方面: 气体体积受温度波动影响极大。例如,在中午进行气压试验时,环境温度升高会导致管内压力飙升,容易造成虚假的“压降”判断或意外超压。水的热容量大,体积受温度影响极小,压力读数稳定,试验数据更真实可靠。
3.3 符合国家规范与标准
根据《工业金属管道工程施工规范》(GB50235-2010)及相关PE管道施工规程,压力管道试压首选液压(水压) 。只有当设计压力小于或等于0.6MPa,且由于结构或支撑原因无法承重时,才允许采用气压试验,且试验压力仅为设计压力的1.15倍(水压为1.5倍),并必须采取严格的安全隔离措施。
结论:对于DN800 PE管带压开孔后的打压测试,水压试验是唯一安全可靠的选择。气压试验的高能量释放特性、检漏困难以及温度敏感性,使其在大口径管道上不具备可行性。
以下是宝硕牌40公斤耐油哈夫节,30公斤耐高温哈夫节,耐酸碱腐蚀哈夫节,不锈钢哈夫节,150公斤耐高压哈夫节,大口径哈夫节