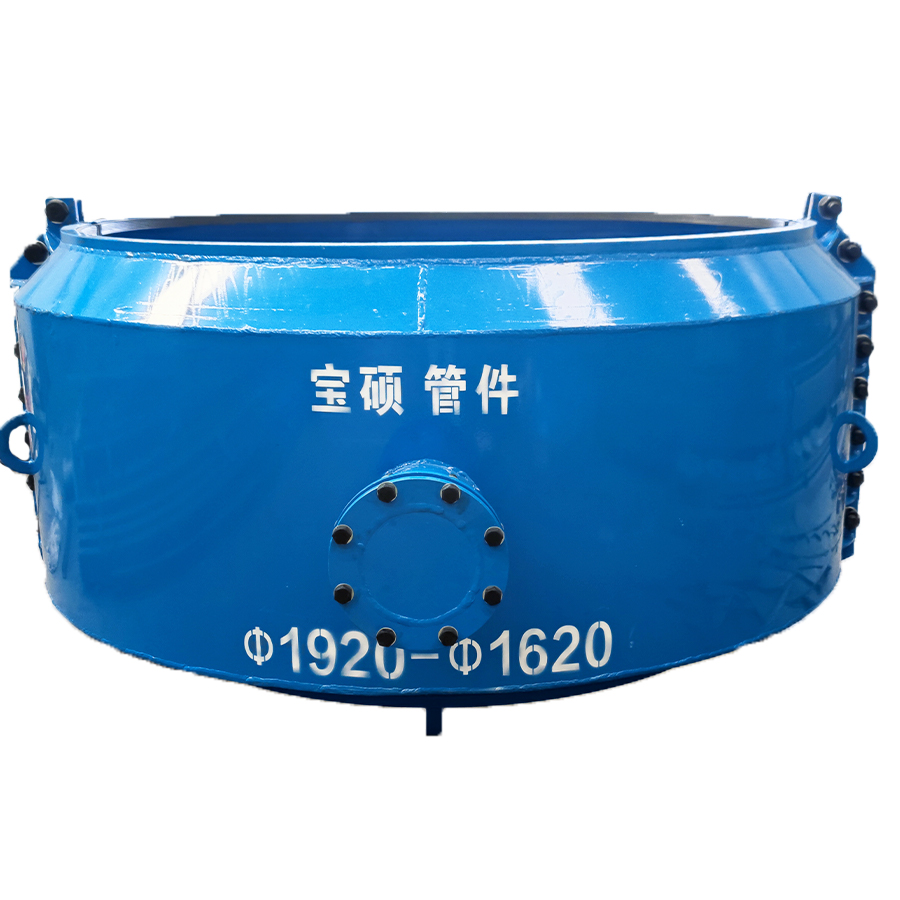
PE管电熔接头漏水越焊越漏?碳钢哈夫节抢修方案-宝硕管件
一、PE管电熔接头为什么会漏水?
在严格遵循规范施工的前提下,PE电熔管件的连接密封性极强,其连接强度可达到甚至超过管材本体。然而,现场出现的漏水案例多由以下不规范操作或工况引起:
氧化层处理不彻底——首要原因。 PE管材表面会形成约0.1~0.2mm厚的氧化皮,其熔点远高于PE本身。若刮削清理不彻底,电阻丝热量无法有效融合母材,形成“虚焊”。研究表明,氧化皮未去除对接头强度的影响最大,仅为正常焊接断裂应力的0.4%。PE材料表面氧化皮阻碍分子链互穿,氧化层熔融温度要求较高,如果不清除干净,会导致焊接不牢固。
焊接参数失控。 焊接电压低于39V易导致热量不足形成虚焊;电压高于40V或通电时间过长,会导致局部温度超过240℃,使PE材料气化形成孔洞。现场常用电压为39.5~44V,时间通常150~300秒,需严格匹配。
冷却扰动。 电熔焊接完成后需保持压力自然冷却(大口径管道通常需至少60分钟),过早移动或带压试水会造成未完全固化的接头开裂。
管材与管件不匹配。 不同厂家、不同牌号(如PE80与PE100)的管材与管件混用,因熔融指数差异会导致连接界面成为薄弱点。
特别值得警惕的是: 电熔连接的“虚焊”具有延迟性——这种缺陷可能在运行1~3年后才逐渐显现为渗漏。很多工程在初期试压合格,却在质保期内频繁漏水,根源就在于此。
二、为什么电熔接头漏水后“越焊越漏”?
这是PE管道抢修中最容易被忽视、却至关重要的技术问题。一旦电熔管件发生漏水,很多运维人员的第一反应是“拿电熔焊机对着漏水处再焊一次”。答案是绝对不行——二次焊接不仅无效,而且极其危险。
原因一:PE材料的热不可逆降解——从“焊接”变成“烧毁”
电熔焊接的原理是给管件内预埋的电阻丝通电发热,使PE熔融后分子链相互扩散形成牢固连接。一次焊接后,该区域的PE已经历了完整的熔融-结晶热历史,分子量有所下降。如果再次通电加热,局部温度会超过PE的分解温度(通常>280℃) ,导致材料碳化、发泡、产生裂纹。
通俗地说,第一次焊接是“熔化再凝固”,第二次焊接就变成了“烧焦再碳化”。碳化后的PE失去了任何密封和承压能力,泄漏点从原本的局部缝隙迅速扩展为环向大片开裂。
原因二:电阻丝破坏与短路——从“加热器”变成“电烙铁”
电熔管件中的电阻丝在第一次焊接后已完成发热使命,处于脆弱状态。第二次通电时,电阻丝可能因热应力断裂产生局部电弧,瞬间烧穿管壁,甚至引发短路跳闸。
有失效分析表明,管件过焊使得电阻丝发生错位,聚乙烯材料发生大量断链反应,形成孔洞,造成焊接区聚乙烯强度大幅下降,最终导致了泄漏事故的发生。二次焊接恰恰是在已经脆弱的电阻丝上继续施加电流,风险成倍放大。
原因三:界面已被污染或变形——二次焊接“无从着力”
漏水位置已充满水、泥沙或杂质。即使排空干燥,残留水分会在加热时汽化产生蒸汽压力,使熔融PE无法紧密贴合。同时,漏水后管件可能已发生轻微椭圆变形,二次焊接无法保证周向均匀压力,熔融的PE在变形后的界面上无法形成有效的分子链互穿。
原因四:现场施工条件根本不允许
电熔焊接需要专用夹具对中,且对管端氧化层刮削有严格要求。漏水后的接头往往处于潮湿、泥泞的基坑内,重新刮削、定位几乎不可能。在这种条件下强行二次焊接,操作人员本身也无法保证焊接质量。
结论:二次电熔焊接不仅无效,而且极其危险。 每一次“再焊一次”的尝试,都在把原本可以机械修复的局部泄漏,变成必须切除整段管道的结构性破坏。
三、碳钢哈夫节:不停输抢修的正确方案
既然二次焊接不可行,那么正确的方案是什么?碳钢哈夫节(又称管道修补器) 是目前PE电熔接头漏水最可靠、最高效的机械式抢修方案。它由两片半圆形的碳钢壳体、内置橡胶密封垫以及高强度螺栓组成,通过机械外压密封原理实现堵漏。
优势一:纯机械紧固——从根本上绕开“越焊越漏”的困境
碳钢哈夫节完全不涉及加热、不涉及通电、不涉及PE材料熔融。它的密封原理是:螺栓紧固→橡胶密封垫被压缩→橡胶弹性回弹形成密封比压→压紧PE管外壁实现密封。这一过程与电熔焊接的热过程毫无关系,因此PE材料的热降解、电阻丝短路、界面污染等问题全部不存在。
这是碳钢哈夫节区别于任何“焊接修补”方案的根本所在——它不是“另一种焊接”,而是完全不同的维修逻辑。
优势二:无需停水停产——带压在线修复
碳钢哈夫节采用分体式“哈夫”结构,可在管道带压运行状态下直接安装。从发现漏水到修补完成,通常只需30分钟。 无需大型热熔焊机、无需电源、无需冷却等待。对于市政供水或工业生产管道,这意味着抢修期间可以继续供水供气,避免了因停水造成的巨大经济损失。
优势三:碳钢壳体——刚性铠装提供远超PE管的承压能力
碳钢(Q235B或Q355)的屈服强度达235MPa以上,而PE管道自身环刚度较低。碳钢壳体经卷制、焊接、防腐处理后,相当于在脆弱的电熔接头外部增加了一道“钢制外骨骼” 。即使电熔接头区域已经发生轻微变形或强度衰减,碳钢壳体的刚性约束也能将其牢牢固定,防止泄漏进一步扩大。
优势四:密封橡胶选型灵活——匹配PE管道的特殊性
PE管表面光滑但硬度低,密封圈需要更宽的接触面,且橡胶硬度不宜过高,否则会压伤管壁。碳钢哈夫节的内置密封橡胶可根据介质和温度灵活选配:
- EPDM(三元乙丙橡胶) :耐水、耐候、耐老化性能优异,适用于供水管道,是最常用的选择。
- NBR(丁腈橡胶) :耐油性好,适用于输送油品或含油介质的PE管道。
- 氟橡胶(FKM) :耐高温、耐化学腐蚀,适用于化工介质或高温工况。
优势五:安装条件宽松——不依赖“无水、无尘、无扰动”
与电熔焊接要求管材表面干燥、无油污、无水分、需要专用夹具对中不同,碳钢哈夫节的安装条件极为宽松。无需完全干燥管壁——抢修节的密封原理是机械外压密封,不依赖表面干燥,只需去除大颗粒杂质和松散附着物,保证橡胶密封条能贴合管壁即可。这意味着即使在潮湿、泥泞的基坑中,抢修作业也能正常进行。
四、碳钢哈夫节不停输抢修操作要点
第一步:现场评估与适度降压。 确认泄漏点位置、管道工作压力。建议将泄漏点压力控制在0.2~0.4MPa以下进行带水作业,过高则需联系上游进行部分降压。
第二步:表面清理。 使用钢丝刷或角磨机(带防水护罩)清除泄漏区域PE管表面的泥土、老化层和松散附着物。清理范围应比哈夫节覆盖区域每边至少宽出50mm。无需完全干燥,只需保证橡胶密封条能贴合管壁。
第三步:精准测量与选型。 用专用工具准确测量泄漏管道的外径,选择外径完全匹配的哈夫节型号。PE管外径因压力等级不同而存在差异,必须实地测量,不可仅凭公称直径选型。
第四步:安装定位。 将两片哈夫节本体对合在漏水处,确保中心对准泄漏点。在密封胶圈上均匀涂抹润滑剂以减少摩擦。
第五步:螺栓紧固。 按对称、均匀的顺序拧紧每一颗螺栓,确保密封垫与管道紧密贴合。切忌单颗螺栓一次拧到底。对于带压施工且压力较大的情况,可在哈夫节安装前将丝堵换为同尺寸阀门,安装时打开阀门排水,安装完成后关闭阀门。
第六步:试压验收。 修复完成后缓慢恢复压力,检查哈夫节边缘及螺栓部位有无渗漏。确认无泄漏后,对修复区域做防腐处理。
以下是宝硕牌40公斤耐油哈夫节,30公斤耐高温哈夫节,耐酸碱腐蚀哈夫节,不锈钢哈夫节,150公斤耐高压哈夫节,大口径哈夫节